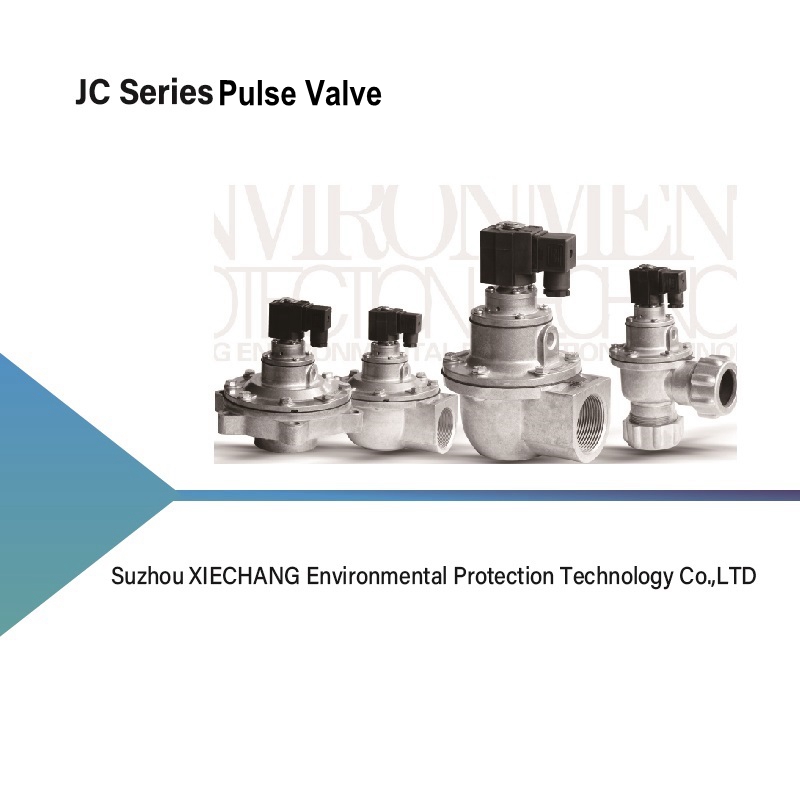
L'efficacité d'un système de filtre à manches à jet pulsé repose entièrement sur l'intégrité du collecteur d'air comprimé. Même des défauts d’installation mineurs entraînent un gaspillage d’énergie massif. Une mauvaise installation de vannes immergées provoque directement des fuites d'air, des chutes de pression et un mauvais nettoyage des sacs. Cette réaction en chaîne entraîne un colmatage prématuré des filtres, une augmentation de la charge du compresseur et des temps d'arrêt imprévus du système. Lorsque l’air comprimé s’échappe par des interfaces mal étanches, le mécanisme de nettoyage principal tombe en panne. Les équipes de maintenance se retrouvent alors bloquées dans des cycles de dépannage réactifs. Vous avez besoin d'une approche systématique et axée sur l'ingénierie pour installation d'une vanne à jet pulsé immergée . Le succès nécessite le strict respect des tolérances d’ouverture des réservoirs, une application précise des joints et des contrôles rigoureux après l’installation. Cela garantit que le système pneumatique fonctionne exactement comme prévu, maintenant la pression différentielle faible et le bon fonctionnement de la production.
Précision des ouvertures du réservoir : L'intégrité structurelle et la précision dimensionnelle des ouvertures du collecteur d'air (réservoir) dictent les performances de base de la vanne immergée ; des bavures ou des déformations compromettraient le joint.
Matériau et placement du joint : La sélection de l'élastomère approprié (par exemple, Nitrile, Viton) en fonction de la température de fonctionnement et la garantie d'une bonne assise sans pincement sont essentielles pour la rétention de pression à long terme.
Couple et alignement : une fixation inégale lors de l'installation déforme le corps de la vanne ou le diaphragme, entraînant une fuite immédiate ou un échec d'actionnement.
Vérifications de mise en service obligatoires : les tests de pression statique et les vérifications de base de la signature d'impulsion sont des étapes non négociables pour valider l'installation avant de remettre le dépoussiéreur en service.
Table des matières
Basculer
Comment fonctionnent les vannes à impulsions immergées dans les dépoussiéreurs
Configurations immergées ou montées en en-tête
Les vannes à impulsion immergées sont installées directement dans le collecteur d'air comprimé, offrant un trajet de flux d'air plus court et une efficacité de débit potentiellement plus élevée que les conceptions externes montées sur un collecteur. Cette configuration prend en charge une évacuation rapide de l'air et un nettoyage efficace du filtre. Cependant, un positionnement correct de la vanne et une étanchéité sécurisée sont essentiels pour éviter les fuites d'air comprimé et maintenir des performances fiables de la vanne à impulsion.
Définir le succès de l'installation : rétention de pression et force d'impulsion
L’installation réussie d’une vanne à impulsion immergée nécessite une rétention de pression fiable et une force d’impulsion de nettoyage suffisante. Une bonne étanchéité empêche les fuites d'air continues, tandis qu'une pression stable dans le collecteur assure une distribution efficace de l'air comprimé vers les sacs filtrants. La recherche de fuites et la vérification des performances des impulsions aident à maintenir l'efficacité du dépoussiéreur, à réduire la consommation d'énergie du compresseur et à prévenir le colmatage prématuré du filtre.
Préparation du trou du réservoir avant l'installation de la vanne
Tolérances dimensionnelles et géométrie des trous
Des dimensions précises des trous du réservoir sont essentielles pour une installation correcte de la vanne à impulsion immergée et une étanchéité fiable. L'ouverture doit correspondre au diamètre spécifié par le fabricant et conserver une forme ronde et uniforme pour garantir une compression uniforme du joint torique ou du joint. Des trous surdimensionnés, sous-dimensionnés ou déformés peuvent provoquer une étanchéité inégale, des fuites d'air comprimé et une défaillance prématurée du joint.
Type de défaut
Cause commune
Conséquence sur le terrain
Action Corrective
Trou hors rond
Découpe plasma manuelle sans guide
Compression inégale du joint torique, fuite immédiate
Recoupez l'ouverture et soudez une nouvelle bride usinée avec précision
Mur de tête déformé
Chaleur excessive lors de la fabrication du collecteur
Le joint plat ne parvient pas à affleurer le réservoir
Meuler la surface à plat ou remplacer la section d'en-tête concernée
Diamètre surdimensionné
Utilisation d'une scie cloche ou d'un foret incorrect
Le joint torique extrude sous pression et explose
Souder une plaque de réduction avec le bon diamètre intérieur
Rayures profondes en surface
Meulage agressif lors du décapage de la peinture
Des canaux d'air se forment sous le joint plat
Polir la surface d'étanchéité avec des tampons abrasifs à grain fin
Exigences en matière de finition de surface et d'ébavurage
Une bonne préparation de la surface garantit une étanchéité fiable lors de l’installation de la vanne à impulsion immergée. Retirez les bavures, la rouille, les éclaboussures de soudure et les bords tranchants de l'ouverture du réservoir pour éviter d'endommager le joint ou le joint torique. Les surfaces de contact lisses et propres contribuent à réduire les fuites d'air comprimé et à améliorer les performances d'étanchéité à long terme.
Intégrité structurelle du collecteur d'air (collecteur)
L'intégrité du collecteur d'air est essentielle pour maintenir une pression stable et un fonctionnement fiable de la vanne d'impulsion. Le collecteur doit avoir une résistance structurelle suffisante pour résister à des cycles de pression répétés. Avant l'installation, inspectez la corrosion, la déformation et les débris internes qui pourraient endommager les diaphragmes ou bloquer les passages pilotes.
Le cas échéant, les systèmes de réception d’air comprimé doivent également être conformes aux exigences de sécurité applicables aux équipements sous pression. Pour référence, Les exigences de sécurité des récepteurs d'air comprimé de l'OSHA concernent les manomètres, les soupapes de sécurité, le drainage et les considérations d'installation.
Choisir et installer des joints pour les vannes à impulsions
Évaluation des matériaux de scellement en fonction de l'environnement
Le choix du matériau du joint dépend de la température de fonctionnement, de l'exposition aux produits chimiques et des conditions de l'air comprimé. Le Buna-N (NBR) convient aux applications générales, le FKM (Viton) offre une résistance thermique et chimique améliorée, et le silicone offre une flexibilité dans les environnements à basse température. Vérifiez toujours la compatibilité des matériaux et les températures nominales du fabricant avant l'installation.
Protocoles de placement des joints et des joints toriques
Le placement correct du joint et du joint torique empêche les fuites d’air et la défaillance prématurée du joint. Les joints plats nécessitent une compression uniforme, tandis que les joints toriques radiaux doivent s'adapter solidement à leurs surfaces d'étanchéité. Appliquez une fine couche de lubrifiant compatible avec les élastomères approuvé par le fabricant là où cela est recommandé pour éviter toute torsion, pincement ou dommage pendant l'assemblage.
Réparation des joints endommagés et réparations d’urgence
Les joints endommagés ou comprimés doivent être remplacés plutôt que réutilisés. Les fissures, les déformations et la perte d’élasticité peuvent compromettre les performances d’étanchéité. Évitez d’utiliser du mastic silicone comme substitut aux joints à pression approuvés. Le remplacement des composants défectueux et l’inspection des surfaces d’étanchéité constituent une solution plus fiable à long terme.
Guide étape par étape pour installer des vannes à impulsions immergées
Précautions de sécurité obligatoires et inspection avant l'installation
Avant d'installer des vannes à impulsion immergées, suivez les procédures de verrouillage/étiquetage (LOTO), débranchez l'alimentation électrique, isolez l'alimentation en air comprimé et vérifiez la dépressurisation complète. Inspectez le collecteur, l’ouverture de la vanne, le diaphragme et les composants pilotes pour déceler tout dommage ou contamination.
Confirmez que la vanne de remplacement correspond aux spécifications du système avant l'installation.
Techniques d’alignement et d’insertion des valves
Un alignement correct des vannes évite d’endommager les joints et garantit un nettoyage efficace par impulsion. Insérez la valve en douceur sans force excessive, positionnez les connecteurs électriques et les orifices d'échappement conformément aux instructions du fabricant et alignez le tube de soufflage avec les ouvertures du filtre. Un positionnement correct aide à maintenir l’efficacité du flux d’air et prévient l’usure prématurée du filtre.
Séquençage de fixation et de couple pour éviter la distorsion
La fixation contrôlée assure une compression uniforme du joint et protège le corps de la vanne de la distorsion. Serrez les boulons de montage progressivement en utilisant une séquence croisée appropriée, le cas échéant, en suivant les spécifications de couple du fabricant. Évitez de trop serrer, car cela pourrait endommager les joints, déformer les composants de la vanne et interférer avec le mouvement de la membrane.
Tests post-installation et démarrage du système
Test de fuite à pression statique
Les tests de pression statique vérifient les performances d’étanchéité avant la mise en service. Mettez progressivement le collecteur d'air sous pression conformément aux procédures du fabricant et inspectez les raccords de vanne, les joints et les joints du tube de soufflage. Utilisez une solution de détection de fuites approuvée ou un détecteur à ultrasons pour identifier les fuites d'air et corriger tout problème avant un fonctionnement normal.
Vérifications des actionnements électriques et pneumatiques
Les tests électriques et pneumatiques confirment que la vanne à impulsion répond correctement aux signaux de commande. Vérifiez la tension du solénoïde, inspectez les connexions électriques et activez la vanne via le contrôleur de minuterie ou la fonction de test approuvée. Le diaphragme doit s'ouvrir et se fermer rapidement sans fuite d'air continue ni fonctionnement anormal.
Vérification de la signature d'impulsion de base
La surveillance de la pression pulsée aide à évaluer les performances des vannes et prend en charge la maintenance préventive. Enregistrez la chute de pression du collecteur d’air et le temps de récupération pendant l’activation normale de la vanne. Ces mesures de base permettent aux équipes de maintenance d'identifier les changements dans la réponse du diaphragme, le fonctionnement du pilote ou les performances de l'alimentation en air lors des inspections futures.
Conclusion
Intégrez les données de chute de pression de base enregistrées lors de la mise en service dans la GMAO de l'installation pour référence future.
Planifiez une inspection de suivi obligatoire des fuites à l'aide d'outils à ultrasons ou de solutions savonneuses après les 100 premières heures de fonctionnement pour tenir compte du tassement naturel du joint.
Standardisez les spécifications de couple et les modèles de séquencement dans vos procédures d’exploitation standard pour éviter de futurs problèmes de distorsion lors de la maintenance de routine.
Maintenez un stock dédié de joints de remplacement spécifiques à l’environnement pour éviter l’utilisation d’urgence de matériaux incompatibles.
FAQ
Q : Quelle est la différence entre une vanne à impulsion immergée et une vanne à impulsion montée sur collecteur ?
R : Une vanne montée sur collecteur est installée à l'extérieur sur un tuyau fileté s'étendant du collecteur d'air. Une vanne immergée est installée directement dans ou à travers la paroi du collecteur, située partiellement à l'intérieur du réservoir sous pression. Les conceptions immergées éliminent les tuyaux d'entrée restrictifs, offrant des débits plus élevés et des temps de réponse plus rapides pour un nettoyage plus agressif du filtre.
Q : Quelles précautions de sécurité sont requises avant l’installation d’une vanne à jet pulsé immergée ?
R : Des procédures strictes de verrouillage/étiquetage sont obligatoires. Vous devez isoler l'alimentation électrique de la carte de minuterie et verrouiller physiquement l'alimentation en air comprimé. Vous devez dépressuriser complètement le collecteur d'air en ouvrant le robinet de vidange manuel et en vérifiant physiquement l'absence de pression d'air avant de desserrer tout matériel.
Q : Comment puis-je réparer une fuite d’air autour d’une installation de vanne à impulsion immergée ?
R : Tout d’abord, dépressurisez le système. Vérifiez le couple sur les boulons de montage pour assurer une compression uniforme. Si la fuite persiste, retirez la vanne et inspectez le joint torique ou le joint plat à la recherche de coupures, de pincements ou de déformations par compression. Inspectez l’ouverture du réservoir pour déceler des bavures ou une déformation déformée. Remplacez les joints endommagés et réinstallez-les correctement.
Q : Puis-je utiliser du mastic silicone pour réparer un joint de valve à impulsion ?
R : Non, le calfeutrage au silicone n’est pas une solution technique permanente. Bien qu'il puisse servir de patch d'urgence pour maintenir un système en fonctionnement pendant un quart de travail, le silicone RTV ne peut pas résister aux ondes de choc à long terme et aux cycles de pression rapides d'un système à impulsion pneumatique. Les joints endommagés doivent être remplacés par des joints élastomères appropriés.
Q : Quelle est la spécification de couple correcte pour les boulons des vannes à impulsion ?
R : Les spécifications de couple varient strictement selon le fabricant et la taille de la vanne. Consultez toujours le manuel du fabricant d'origine pour connaître les valeurs exactes en pieds-livres ou en Newton-mètres. Quel que soit le nombre spécifique, appliquez toujours un couple en utilisant une séquence en étoile ou en croix, en serrant d'abord les boulons à 50 %, puis à 100 %, pour éviter de déformer le corps de la vanne.
Q : Pourquoi ma valve à impulsions nouvellement installée fuit-elle continuellement de l'air ?
R : Les fuites continues, ou fuites, sont généralement causées par des débris coincés sous le siège de la membrane principale, l'empêchant de se fermer complètement. Cela peut également être causé par un induit de solénoïde pilote coincé, un trou de purge bloqué dans le diaphragme ou un couple inégal sur le couvercle de soupape qui déforme les composants internes en caoutchouc.
Q : Comment tester une vanne à impulsion après l'installation ?
R : Mettez progressivement le système sous pression jusqu'à la pression de fonctionnement et effectuez un test de fuite avec des bulles de savon ou par ultrasons autour de tous les joints. Vérifiez le signal électrique de la carte de minuterie. Effectuez un actionnement à sec pour vous assurer que la vanne s'ouvre brusquement et se ferme immédiatement, en enregistrant la chute de pression de base dans le collecteur pour référence future.