Filtros de ar industriais e sistemas de coleta de pó dependem de sequenciamento pneumático preciso para manter o fluxo de ar. O componente que dita essa eficiência é o controlador de pulso. Controladores desatualizados ou com falha levam a pulsações contínuas e desnecessárias. Isso resulta em desperdício massivo de ar comprimido, degradação prematura do meio filtrante – especificamente cegamento ou rasgo – e possíveis violações de conformidade com a EPA ou OSHA devido à má captura de partículas. Atualizar ou especificar adequadamente um O controlador de pulso do coletor de pó requer a compreensão de sua mecânica operacional. Você deve avaliar a limpeza contínua versus sob demanda e alinhar o hardware com os sistemas SCADA da planta e as metas ambientais. Quando você acerta, você para de desperdiçar ar utilitário caro e prolonga a vida útil de suas bolsas filtrantes. Vemos instalações queimando milhares de dólares em ar comprimido simplesmente porque uma placa de cronômetro está configurada incorretamente. A correção disso começa sabendo exatamente como o controlador interage com o coletor pneumático e as válvulas solenóides.
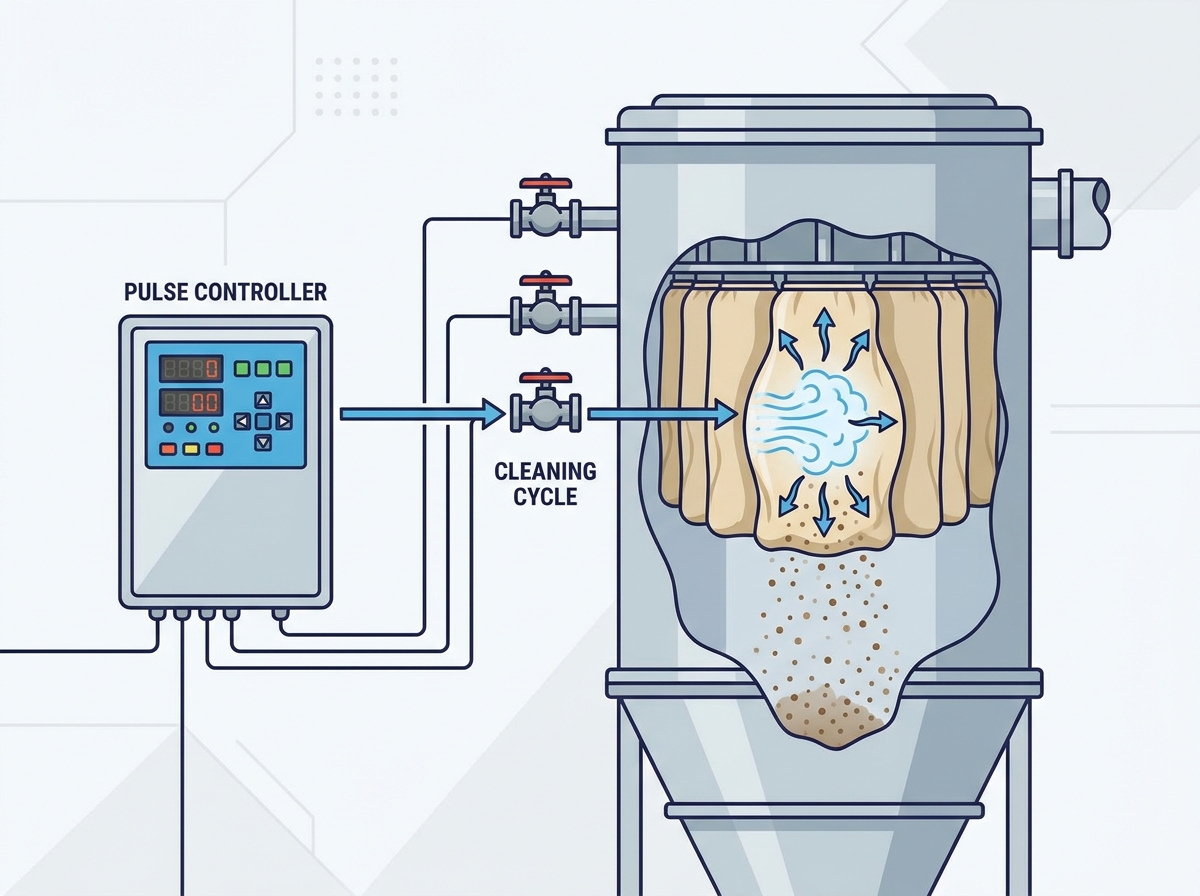
Função principal: Um controlador de pulso do coletor de pó atua como o cérebro de um filtro de mangas a jato de pulso, enviando sinais elétricos para válvulas solenóides para liberar rajadas de ar comprimido que limpam a poeira do meio filtrante.
Contínuo versus sob demanda: A atualização de uma placa de temporizador sequencial padrão para um controlador de pressão diferencial (dP) pode reduzir o consumo de ar comprimido em até 40% e, ao mesmo tempo, prolongar a vida útil do filtro.
Critérios de avaliação: A seleção da unidade correta requer a correspondência entre contagens de pinos de saída e quantidades de válvulas, garantindo classificações de gabinete NEMA/IP apropriadas para o ambiente operacional e verificando os recursos de integração do PLC.
Realidade da implementação: Os pontos de falha mais comuns não são os próprios controladores, mas a umidade nas linhas de ar que causa falha no solenóide ou durações de pulso incompatíveis que levam à limpeza incompleta.
Índice
Alternar
O papel do controlador de pulso do coletor de pó em sistemas Baghouse
Definindo o Componente
Um controlador de pulso é um temporizador de estado sólido ou dispositivo baseado em microprocessador construído para ambientes de filtração industrial. Ele gerencia o ciclo de limpeza de um coletor de pó por jato pulsante. Em vez de depender de operadores manuais para limpar os filtros, este dispositivo automatiza o processo. Ele processa entradas e saídas para determinar o momento exato, a sequência e a duração das rajadas de ar comprimido. Unidades mais antigas usavam interruptores rotativos mecânicos. As placas modernas usam lógica digital para ler entradas de pressão diferencial, registrar estados de alarme e comunicar-se com redes centrais da planta. O dispositivo mantém o meio filtrante permeável. Isto permite um fluxo de ar contínuo sem sobrecarregar o tecido ou os substratos do cartucho. Você o monta próximo ao filtro de mangas, conecta-o aos solenóides e deixa-o gerenciar os ciclos de limpeza pneumática.
A Arquitetura do Sistema
Você precisa mapear a posição do controlador dentro da arquitetura pneumática mais ampla. O controlador fica no topo da cadeia de comando. Você o conecta eletricamente a uma série de válvulas solenóides. Esses solenóides se conectam pneumaticamente a válvulas de diafragma maiores montadas diretamente no coletor de ar comprimido, que chamamos de coletor.
Quando o controlador inicia uma sequência, ele determina como o ar comprimido se desloca. O ar se move do coletor, através da válvula de diafragma, e desce para os maçaricos posicionados acima das fileiras de filtros. O ar liberado viaja através dos tubos Venturi ou atinge as placas defletoras. Isso garante uma distribuição uniforme das ondas de choque em todo o comprimento da bolsa filtrante. Se o controlador calcular mal o tempo ou a sequência, a onda de choque não consegue desalojar a poeira acumulada. Isto leva à restrição imediata do fluxo de ar através do coletor de pó.
Critérios de sucesso para um controlador
Medimos uma implementação bem-sucedida por meio de duas métricas principais. Primeiro, deve manter uma pressão diferencial estável através do meio filtrante. Em segundo lugar, deve minimizar a frequência de utilização de ar comprimido. A pressão diferencial indica a resistência ao fluxo de ar causada pela acumulação de poeira nos filtros. Um controlador otimizado mantém essa pressão dentro de uma largura de banda estreita e previsível.
Essa estabilidade é alcançada usando o número mínimo absoluto de ciclos de pulso. Cada pulso desnecessário desperdiça ar comprimido caro. Também causa desgaste mecânico no meio filtrante. Você alcança o sucesso quando o filtro de ar respira facilmente enquanto o consumo de serviços públicos permanece estritamente minimizado.
Como funciona um controlador de pulso do coletor de pó: mecânica operacional
O Ciclo de Limpeza Pulse-Jet
A operação principal gira em torno da execução do ciclo de limpeza por jato pulsado. Esta sequência desaloja partículas sem interromper o fluxo de ar do processo principal.
Transmissão de sinal
A sequência inicia quando o microprocessador envia um sinal de tensão através do bloco terminal. Este sinal é normalmente 120 VCA ou 24 VCC, dependendo dos padrões elétricos de sua instalação. Ele viaja através de um conduíte blindado até a válvula solenóide designada. O controlador garante que esse impulso elétrico seja nítido e consistente. Sinais fracos fazem com que o solenóide gagueje ou não abra completamente. Você deve garantir uma transmissão de sinal confiável. Quedas de tensão em fios longos afetam severamente a eficiência da limpeza.
Atuação da válvula
Ao receber o sinal de tensão, a bobina solenóide energizada cria um campo magnético. Isso levanta um êmbolo interno. A ação sangra um pequeno volume de ar piloto da parte traseira da válvula de diafragma. O súbito diferencial de pressão faz com que o diafragma flexível se abra. Isso libera uma onda de choque de ar comprimido de alta pressão do coletor diretamente para a maçarico. O controlador aciona esta atuação instantaneamente. Isso garante que a onda de choque resultante retenha energia cinética suficiente para percorrer todo o comprimento do meio filtrante.
Duração do pulso (on-time) vs. intervalo (off-time)
O controlador gerencia dois parâmetros de temporização: o tempo ligado e o tempo desligado. A duração do pulso, ou tempo de ativação, determina a duração do sinal elétrico enviado ao solenóide. Você normalmente calibra isso entre 50 e 150 milissegundos. Um pulso inferior a 50 milissegundos não consegue abrir totalmente a válvula do diafragma. Um pulso com duração superior a 150 milissegundos desperdiça ar comprimido sem adicionar qualquer força de limpeza adicional.
O intervalo, ou tempo desligado, representa o período de permanência entre pulsos consecutivos. Esta pausa permite que o coletor de ar comprimido recarregue até sua pressão operacional total. Se o controlador disparar a próxima válvula antes que o coletor se recupere, o pulso subsequente será fraco e ineficaz.
Sequências de disparo
Controladores avançados permitem selecionar sequências de disparo específicas para otimizar a limpeza e proteger a infraestrutura pneumática. Sequências de disparo lineares acionam as válvulas em ordem numérica. Por exemplo, ele dispara 1, 2, 3, 4. Embora seja simples de programar, o disparo linear esgota o coletor de ar comprimido localizado em uma extremidade do coletor.
Padrões de disparo escalonados ou intercalados distribuem a tiragem de ar por todo o comprimento da plataforma. Um padrão escalonado comum é 1, 5, 2, 6, 3. Isso evita quedas de pressão localizadas. Garante que cada válvula receba o máximo volume de ar disponível quando acionada.
Métodos de limpeza online vs. offline
O ambiente operacional e a natureza da poeira determinam o seu método de limpeza. Você deve decidir se o controlador deve executar ciclos de limpeza enquanto o sistema filtra ativamente o ar ou durante o tempo de inatividade isolado.
Limpeza on-line
Em uma configuração de limpeza on-line, o controlador sequencia os pulsos enquanto o exaustor principal permanece totalmente operacional. O gás de combustão passa ativamente pelos filtros. A onda de choque de alta pressão supera momentaneamente o fluxo de ar do processo. Ele expande o saco do filtro e fratura a torta de pó. As partículas desalojadas caem na tremonha abaixo. A limpeza online é padrão para a maioria das aplicações industriais. Ele permite a produção contínua sem a necessidade de desligamentos do sistema ou sequenciamento complexo de amortecedores.
Limpeza off-line
Certos aplicativos requerem limpeza offline. Aqui, o controlador integra-se a controles de amortecedores pneumáticos ou elétricos para isolar compartimentos específicos do filtro de mangas antes de pulsar. Ao fechar os amortecedores de entrada ou saída, o controlador interrompe o fluxo de ar do processo através daquela seção específica. Isso evita que poeira leve ou altamente abrasiva seja imediatamente arrastada para os filtros adjacentes após ser pulsada. A limpeza off-line é obrigatória em indústrias que lidam com pós ultrafinos ou pós metalúrgicos pesados. Você também pode usá-lo quando limites rígidos de emissão exigem sedimentação absoluta de partículas antes que o compartimento volte a funcionar.
Modo de limpeza manual
O pessoal de manutenção utiliza frequentemente o modo de limpeza manual incorporado na interface do controlador. Ao ativar substituições manuais e botões de teste, você pode forçar o controlador a disparar válvulas específicas fora de sequência. Esta função auxilia no diagnóstico de manutenção. Ele permite que os técnicos verifiquem a operação do solenóide e a integridade da válvula diafragma sem esperar por um ciclo automatizado. Você também usa o modo manual para limpar cargas pesadas de poeira imediatamente após o desligamento do sistema. Isso garante que os filtros estejam limpos antes do início da próxima produção.
Categorias de soluções: tipos de controladores de pulso
Placas de temporizador sequencial (limpeza contínua)
A iteração mais básica desta tecnologia é a placa do temporizador sequencial. Executa um ciclo de limpeza contínuo baseado estritamente em intervalos de tempo programados. Uma vez energizada, a placa aciona a válvula um, aguarda o tempo de desligamento programado, aciona a válvula dois e continua esse padrão indefinidamente. Ele opera completamente cego às condições reais dentro do filtro de mangas. Ele ignora se os filtros estão muito carregados de poeira ou completamente limpos.
Esse mecanismo de limpeza contínua funciona melhor para coletores de pó de unidade única, pequenos recipientes independentes ou ambientes previsíveis com carregamento de pó onde o processo funciona a uma taxa constante. As instalações que executam retrofits com orçamento limitado muitas vezes optam por placas sequenciais devido ao seu baixo custo inicial de aquisição e requisitos de fiação simplificados.
No entanto, as desvantagens são significativas. Como a placa pulsa continuamente independentemente da necessidade, ela gera um alto desperdício de ar comprimido. A flexão constante do meio filtrante acelera o desgaste mecânico. Isto leva à falha prematura da bolsa e ao aumento da frequência de substituição.
Controladores de pressão diferencial (dP) (limpeza sob demanda)
Para resolver as ineficiências da limpeza contínua, a indústria mudou para controladores de pressão diferencial (dP). Essas unidades utilizam um transdutor de pressão interno ou externo para monitorar a queda de pressão nos lados limpos e sujos do plenum do filtro de mangas. O controlador depende de pontos de ajuste altos e baixos definidos pelo operador para ditar o ciclo de limpeza.
Quando a poeira se acumula e a resistência atinge o ponto de ajuste de dP alto, o controlador inicia a sequência de pulsos. Ele continua acionando as válvulas até que a poeira seja eliminada e a pressão caia para o ponto de ajuste baixo. Neste ponto, o controlador interrompe o ciclo de limpeza e entra no modo de espera. Este mecanismo sob demanda é a escolha ideal para filtros de mangas industriais de grande escala, processos de carga variável de poeira e instalações que priorizam a eficiência energética.
Embora os controladores dP exijam um gasto de capital inicial mais elevado e uma calibração um pouco mais complexa envolvendo a instalação de tubos de pressão, as compensações favorecem economias operacionais a longo prazo. Ao pulsar apenas quando necessário, esses controladores reduzem drasticamente o consumo de ar comprimido e prolongam significativamente a vida útil operacional do meio filtrante.
Recurso
Placas de temporizador sequencial
Controladores de pressão diferencial (dP)
Gatilho de limpeza
Intervalos de tempo fixos
Pontos de ajuste de pressão alta/baixa
Consumo de ar
Alto (pulsos continuamente)
Baixo (pulsos apenas quando necessário)
Desgaste do filtro
Acelerado devido ao excesso de limpeza
Minimizado
Melhor Aplicação
Lixeiras pequenas, cargas constantes de poeira
Baghouses grandes, cargas variáveis de poeira
Especificando o controlador correto
Compatibilidade de válvulas e capacidade de saída
A especificação do hardware correto começa com uma avaliação precisa da configuração física do filtro de mangas e do número total de saídas necessárias.
Dimensionamento da contagem de pinos
Você deve calcular o número necessário de saídas com base na configuração do maçarico do filtro de mangas. Um controlador deve ter pelo menos tantos pinos de saída quantos forem as válvulas de diafragma no manifold. As placas padrão normalmente oferecem 10, 20 ou 32 saídas. Recomendamos especificar uma placa com algumas saídas sobressalentes. Isto acomoda modificações futuras ou serve como canais de backup se um bloco terminal específico falhar.
Em rede vs. autônomo
A escala do sistema de coleta de pó determina os requisitos de rede. Os controladores de placa única funcionam perfeitamente para unidades autônomas com um número limitado de válvulas. Baghouses grandes e multimódulos requerem configurações de rede mestre/escravo. Nesta configuração, um único controlador mestre monitora a pressão diferencial e dita a sequência. Múltiplas placas escravas montadas localmente perto das válvulas executam o disparo elétrico. Isso reduz longos e caros percursos de conduíte e simplifica a solução de problemas.
Capacidades de Expansão
As instalações que antecipam o crescimento futuro devem avaliar os controladores com placas de expansão modulares. Em vez de substituir toda a unidade mestre ao adicionar um novo compartimento de manga, os técnicos encaixam um módulo de expansão no trilho DIN existente e o conectam por meio de um cabo plano. Esta modularidade protege o investimento inicial em hardware e reduz o tempo de inatividade associado às atualizações do sistema.
Classificação de proteção ambiental e gabinete
O ambiente físico ao redor do coletor de pó determina o invólucro de proteção necessário para os componentes eletrônicos sensíveis.
Padrões NEMA/IP
A seleção da classificação apropriada do gabinete NEMA ou IP evita falhas prematuras da placa. Aplicações internas padrão podem exigir apenas um gabinete básico à prova de poeira NEMA 12. Instalações externas expostas à chuva e lavagens exigem invólucros estanques NEMA 4. Se o ambiente contiver gases corrosivos ou produtos químicos, os gabinetes de fibra de vidro NEMA 4X ou aço inoxidável serão obrigatórios. Em instalações que manuseiam pós combustíveis como grãos, açúcar ou alumínio em pó, você deve especificar gabinetes à prova de explosão NEMA 7/9. Isso evita que o arco elétrico interno acenda a atmosfera circundante.
Tolerância à temperatura
Temperaturas ambientes extremas requerem modificações específicas de hardware. Os controladores montados ao ar livre em climas congelantes devem incluir aquecedores integrados controlados por termostato. Isso evita que a condensação congele na placa de circuito. Ambientes de alto calor exigem ventilação adequada e placas de circuito com revestimento isolante. O revestimento isolante envolve a aplicação de uma fina película polimérica sobre os componentes eletrônicos. Ele os protege contra umidade, choque térmico e partículas corrosivas transportadas pelo ar.
Integração SCADA e rastreamento de conformidade
As instalações industriais modernas exigem integração de dados entre equipamentos periféricos e salas de controle centrais para monitorar o desempenho e garantir a conformidade ambiental.
Protocolos de comunicação
Avaliar protocolos de comunicação é uma etapa necessária no processo de especificação. A integração básica pode exigir apenas uma saída analógica padrão de 4-20 mA para transmitir a leitura da pressão diferencial em tempo real para um PLC central. Instalações mais avançadas utilizam conectividade Modbus RTU, Modbus TCP ou Ethernet/IP. Esses protocolos digitais permitem que o sistema SCADA monitore o desempenho individual da válvula, ajuste remotamente os pontos de ajuste altos/baixos e rastreie o número exato de ciclos de limpeza executados por turno.
Relatório de emissões
Os órgãos reguladores ambientais muitas vezes exigem registros operacionais detalhados para verificar se o equipamento de controle da poluição do ar funciona corretamente. Os controladores avançados possuem memória interna que registra tendências de dP, frequências de pulso e históricos de alarmes. Estes dados satisfazem os requisitos de relatórios de licenças aéreas do Título V. Ao exportar esses dados históricos, os gerentes da fábrica comprovam aos inspetores que o filtro de mangas manteve quedas de pressão ideais e que quaisquer condições de falha foram resolvidas imediatamente.
Riscos comuns de implementação e como evitá-los
Modos de falha comuns e solução de problemas
Mesmo os sistemas eletrônicos mais robustos enfrentam obstáculos operacionais. Estabelecer uma estrutura clara de solução de problemas minimiza o tempo de inatividade e evita a substituição desnecessária de componentes.
Curtos e surtos elétricos
Ambientes industriais apresentam picos de tensão e ruído elétrico. Esses surtos facilmente queimam fusíveis ou fritam os microprocessadores internos do controlador. Um ponto de falha comum ocorre quando a água entra nos conduítes solenóides. Isso cria um curto-circuito que retorna ao bloco de terminais. A mitigação desses riscos requer a instalação de dispositivos adequados de proteção contra surtos na fonte de alimentação de entrada. Você deve utilizar circuitos de gotejamento em todas as conexões de conduíte e garantir que todas as vedações do gabinete permaneçam intactas após as inspeções de manutenção.
Diagnosticando um controlador de pulso com defeito
Quando o ciclo de limpeza falha, os técnicos devem executar uma estrutura de diagnóstico passo a passo para isolar o problema. Diagnosticando um defeito O controlador de pulso começa com a verificação da tensão de entrada nos terminais de alimentação principais. Se houver energia, mas a placa não responder, verifique os fusíveis de vidro primários. Em seguida, use um multímetro digital para verificar os sinais de saída nos blocos terminais durante uma sequência de disparo. Se o multímetro registrar a queda de tensão correta, mas a válvula não disparar, o problema está na fiação ou no próprio solenóide. Os técnicos também devem testar as funções de cancelamento manual para ignorar a lógica automatizada e inspecionar a tubulação de pressão conectada ao sensor dP quanto a bloqueios ou acúmulo de condensação.
Aqui está uma sequência de diagnóstico padrão para técnicos de campo:
Meça a tensão da linha de entrada no bloco terminal principal.
Inspecione os fusíveis de vidro ou cerâmica na placa de circuito quanto à continuidade.
Acione o botão de teste manual para forçar uma sequência de disparo.
Meça a tensão de saída nos pinos específicos da válvula durante a atuação.
Desconecte a tubulação de pressão e sopre ar comprimido através das linhas para eliminar a umidade.
A síndrome da “válvula presa”
Um erro de diagnóstico frequente ocorre quando os operadores confundem uma saída do controlador com falha com uma válvula de diafragma travada mecanicamente. Se uma válvula vaza ar continuamente, o controlador raramente é o culpado. Detritos ou umidade na linha de ar comprimido provavelmente comprometeram o diafragma de borracha. Isto evita que ela vede contra a sede da válvula. Para diferenciar os dois, os técnicos devem desconectar a fiação elétrica do solenóide suspeito. Se a válvula continuar vazando ar, o problema é totalmente mecânico. O kit de diafragma requer substituição.
Realidades de otimização e calibração
Instalar novo hardware é apenas o primeiro passo. A calibração adequada alcança as eficiências operacionais desejadas.
Fome de cabeçalho
Um dos erros de calibração mais comuns é definir o intervalo de tempo de inatividade muito curto. Os operadores muitas vezes assumem que pulsar mais rápido equivale a uma limpeza melhor. Se o intervalo for muito curto, o tanque de ar comprimido não poderá ser totalmente recarregado entre os ciclos. Isso leva à falta de cabeçalho. Isso resulta em pulsos fracos e ineficazes que não conseguem limpar os sacos e, ao mesmo tempo, drenam a capacidade de ar comprimido da planta. Você deve calibrar o tempo desligado com base no volume específico do coletor e na taxa de recuperação do compressor de ar da planta.
Calibração dP de linha de base
Ao instalar um novo controlador dP ou substituir todos os sacos de filtro, os operadores devem estabelecer uma queda de pressão de base adequada antes de definir os limites de limpeza alto e baixo. Novos filtros requerem um período de condicionamento para formar uma torta primária. Isso naturalmente aumenta a resistência da linha de base. Se você calibrar o ponto de ajuste alto para um valor muito baixo durante esta fase inicial, o controlador entrará em um ciclo de limpeza contínuo. Isso remove a acumulação de poeira primária necessária e causa desgaste prematuro da mídia. Observe a linha de base durante vários dias de produção normal antes de fixar os pontos de ajuste finais.
Custo versus valor: justificando a atualização
Economia do Ar Comprimido
O cálculo do retorno do investimento para a atualização de um temporizador contínuo para um controlador dP sob demanda depende muito da economia do ar comprimido. O ar comprimido é um dos utilitários mais caros em qualquer fábrica. Um temporizador sequencial que pulsa a cada 10 segundos consome um grande volume de ar durante um período de 24 horas, independentemente de os filtros realmente precisarem de limpeza. Ao mudar para a limpeza sob demanda, as instalações costumam observar uma redução de 30% a 40% na frequência de pulso. Isto se traduz diretamente na redução da carga elétrica nos compressores de ar da planta. Ele gera economias mensais substanciais em serviços públicos que compensam rapidamente o preço de compra inicial do novo controlador.
Frequência de substituição do filtro
A pulsação otimizada impacta diretamente a vida útil física do meio filtrante. Bolsas filtrantes de alto desempenho fabricadas com membranas de PTFE, fibras de aramida ou fibra de vidro especializada são investimentos de capital significativos. Cada vez que uma onda de choque pulsante atinge a bolsa, o tecido flexiona e atinge a gaiola interna de metal. A limpeza excessiva contínua acelera esse estresse mecânico. Isso leva à falha prematura da linha e ao cegamento da bolsa. Ao utilizar um controlador dP para pulsar somente quando necessário, as instalações reduzem drasticamente esse desgaste mecânico. Isso prolonga a vida útil de conjuntos de filtros caros em meses ou até anos.
Redução de mão de obra de manutenção
O valor oculto dos controladores avançados reside na redução do trabalho de manutenção. Placas sequenciais mais antigas exigem inspeções manuais do filtro de mangas para verificar a operação. Controladores modernos equipados com indicadores LED de diagnóstico, recursos de alarme remoto e integração SCADA permitem que as equipes de manutenção monitorem o sistema a partir da sala de controle. Em vez de subir diariamente ao topo do filtro de mangas para ouvir o disparo das válvulas, os técnicos recebem alertas automatizados se um solenóide falhar ou se a pressão diferencial exceder o limite. Essa mudança da solução de problemas reativa para o monitoramento proativo libera valiosas horas de manutenção para outras operações da planta.
Conclusão
Audite as tendências atuais de pressão diferencial do filtro de mangas para estabelecer uma linha de base operacional precisa.
Calcule o uso atual de ar comprimido para identificar possíveis economias de serviços públicos com um sistema sob demanda.
Mapeie a tensão existente do solenóide e a quantidade total de válvulas para determinar a contagem exata de pinos de saída necessária.
Consulte um especialista em controles pneumáticos para especificar a placa de substituição e a classificação do gabinete apropriadas para o seu ambiente.
Perguntas frequentes
P: Qual é a duração do pulso padrão para um controlador de pulso do coletor de pó?
R: A duração do pulso padrão, ou tempo de ativação, varia entre 50 e 150 milissegundos. Esta breve janela abre totalmente a válvula de diafragma e libera uma onda de choque de alta pressão. Programar uma duração superior a 150 milissegundos desperdiça ar comprimido. A válvula permanece aberta após a onda de choque inicial percorrer o maçarico, não fornecendo força de limpeza adicional.
P: Como posso saber se meu controlador de pulso está ruim?
R: Os sintomas de um controlador com falha incluem alta pressão diferencial contínua, apesar do sistema estar ligado, nenhum som pulsante audível do filtro de mangas ou fusíveis queimados repetidamente na placa de circuito. Se os botões de teste manual não acionarem as válvulas ou se os indicadores de saída LED não acenderem durante uma sequência, a placa provavelmente precisará ser substituída.
P: Posso atualizar uma placa de temporizador contínuo para um controlador de pulso dP?
R: Sim, a atualização é um processo de modernização padrão. Você compra uma unidade controladora dP e instala fisicamente a tubulação de pressão. Conecte um tubo ao plenum de ar sujo abaixo do espelho do tubo e o outro ao plenum de ar limpo acima do espelho do tubo. O novo controlador utiliza essas entradas para monitorar a resistência e acionar a limpeza sob demanda.
P: Que tensão os controladores de pulso do coletor de pó usam?
R: Os controladores operam com tensões de entrada e saída padrão de 120 VCA, 24 VCC ou 240 VCA. Você deve combinar a tensão de saída do controlador com a classificação existente da bobina solenóide. Enviar 120 VCA para um solenóide de 24 VCC destrói a bobina. O envio de 24 VCC para um solenóide de 120 VCA não cria o campo magnético necessário para abrir a válvula.
P: Por que meu coletor de pó está pulsando continuamente?
R: A pulsação contínua geralmente decorre de três causas. O sistema utiliza um temporizador sequencial básico definido para um loop contínuo. Um controlador dP tem uma linha de pressão bloqueada ou desconectada, causando leituras falsas e altas. Ou o ponto de ajuste de dP alto é atingido, mas o filtro de mangas não consegue se recuperar porque as mangas do filtro ficam permanentemente cegas pela poeira.
P: Qual é a diferença entre um controlador de pulso e uma válvula de diafragma?
R: O controlador de pulso é o cérebro eletrônico do sistema. Ele processa a lógica, monitora a pressão e envia o sinal de tensão elétrica. A válvula de diafragma é o componente mecânico resistente montado no coletor de ar. Ele abre fisicamente ao receber o sinal piloto pneumático, liberando o volume de ar comprimido nas mangas filtrantes.