Industrielle Filteranlagen und Staubsammelsysteme sind auf eine präzise pneumatische Sequenzierung angewiesen, um den Luftstrom aufrechtzuerhalten. Die Komponente, die diesen Wirkungsgrad bestimmt, ist der Impulsregler. Veraltete oder fehlerhafte Steuerungen führen zu ständigem, unnötigem Pulsieren. Dies führt zu massiver Druckluftverschwendung, vorzeitiger Verschlechterung des Filtermediums – insbesondere zum Verstopfen oder Reißen – und möglichen Verstößen gegen die EPA- oder OSHA-Vorschriften aufgrund schlechter Partikelabscheidung. Aktualisieren oder ordnungsgemäßes Spezifizieren von a Der Impulsregler für Staubabscheider erfordert ein Verständnis seiner Betriebsmechanik. Sie müssen die kontinuierliche Reinigung gegenüber der bedarfsgesteuerten Reinigung bewerten und die Hardware an die SCADA-Systeme und Umweltziele der Anlage anpassen. Wenn Sie dies richtig machen, verschwenden Sie keine teure Nutzluft mehr und verlängern die Lebensdauer Ihrer Filterbeutel. Wir sehen, dass Anlagen Tausende von Dollar an Druckluft verbrennen, nur weil eine Zeitschaltuhr-Karte falsch eingestellt ist. Um dieses Problem zu beheben, müssen Sie genau wissen, wie die Steuerung mit Ihrem pneumatischen Verteiler und Ihren Magnetventilen interagiert.
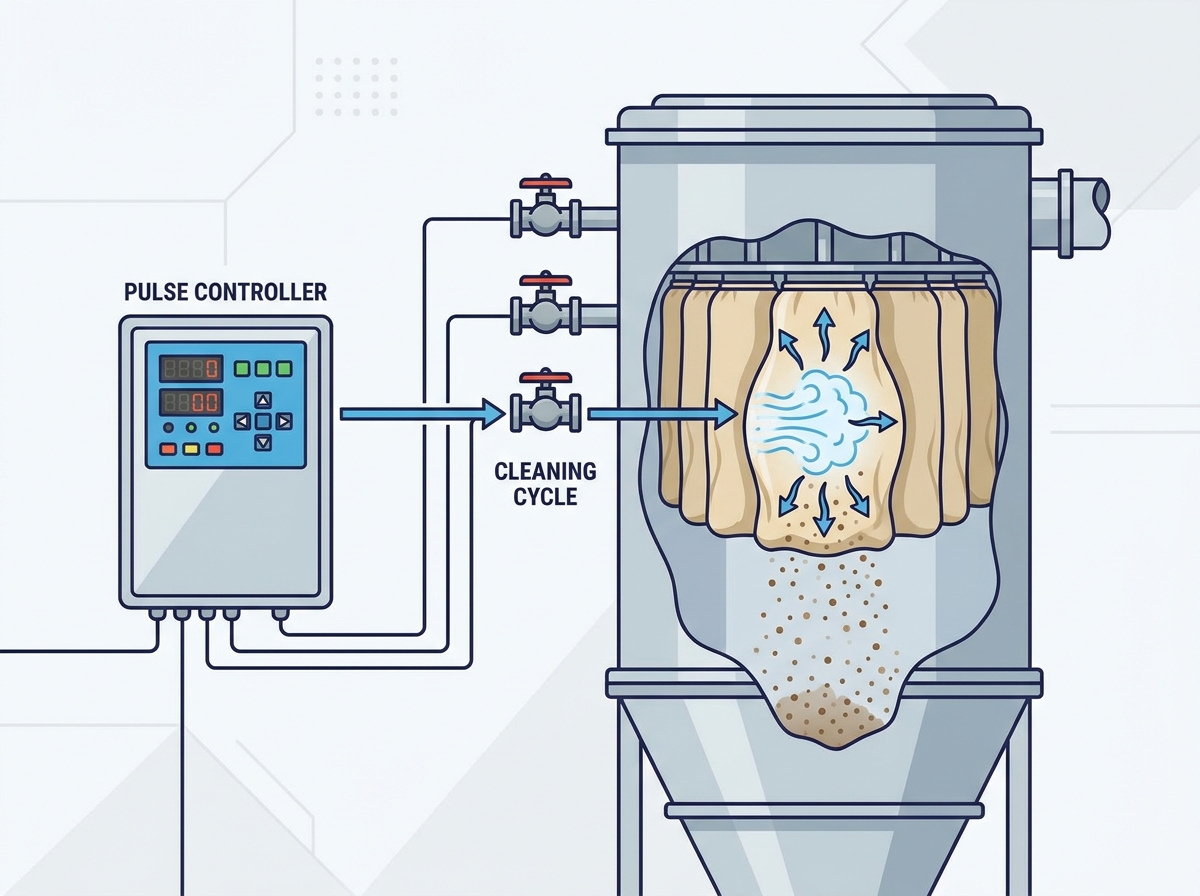
Kernfunktion: Ein Staubabscheider-Impulsregler fungiert als Gehirn eines Pulse-Jet-Schlauchfilters und sendet elektrische Signale an Magnetventile, um Druckluftstöße freizusetzen, die den Staubkuchen aus dem Filtermedium entfernen.
Kontinuierlich vs. On-Demand: Durch die Aufrüstung von einer Standard-Sequenzzeitgeberplatine auf einen Differenzdruckregler (dP) kann der Druckluftverbrauch um bis zu 40 % gesenkt und gleichzeitig die Filterlebensdauer verlängert werden.
Bewertungskriterien: Die Auswahl der richtigen Einheit erfordert die Anpassung der Anzahl der Ausgangspins an die Anzahl der Ventile, die Sicherstellung angemessener NEMA/IP-Gehäusebewertungen für die Betriebsumgebung und die Überprüfung der SPS-Integrationsfunktionen.
Implementierungsrealität: Die häufigsten Fehlerquellen sind nicht die Steuerungen selbst, sondern Feuchtigkeit in den Luftleitungen, die zu einem Ausfall des Magnetventils führt, oder nicht übereinstimmende Impulsdauern, die zu einer unvollständigen Reinigung führen.
Inhaltsverzeichnis
Umschalten
Die Rolle des Staubkollektor-Impulsreglers in Baghouse-Systemen
Definieren der Komponente
Ein Impulsregler ist ein Halbleiter-Timer oder ein mikroprozessorbasiertes Gerät, das für industrielle Filterumgebungen entwickelt wurde. Es verwaltet den Reinigungszyklus eines Pulse-Jet-Staubabscheiders. Anstatt sich beim Abblasen von Filtern auf manuelle Bediener zu verlassen, automatisiert dieses Gerät den Prozess. Es verarbeitet Ein- und Ausgänge, um den genauen Zeitpunkt, die Reihenfolge und die Dauer der Druckluftstöße zu bestimmen. Ältere Geräte verwendeten mechanische Drehschalter. Moderne Platinen nutzen digitale Logik, um Differenzdruckeingänge zu lesen, Alarmzustände zu protokollieren und mit zentralen Anlagennetzwerken zu kommunizieren. Das Gerät hält das Filtermedium durchlässig. Dies ermöglicht einen kontinuierlichen Luftstrom, ohne das Gewebe oder die Patronensubstrate zu stark zu beanspruchen. Sie montieren es in der Nähe des Filtergehäuses, verkabeln es mit den Magnetspulen und überlassen es ihm, die pneumatischen Reinigungszyklen zu verwalten.
Die Systemarchitektur
Sie müssen die Position des Controllers innerhalb der umfassenderen pneumatischen Architektur abbilden. Der Controller steht an der Spitze der Befehlskette. Sie verdrahten es elektrisch mit einer Reihe von Magnetventilen. Diese Magnetspulen verbinden sich pneumatisch mit größeren Membranventilen, die direkt am Druckluftverteiler montiert sind, den wir Kopf nennen.
Wenn die Steuerung eine Sequenz einleitet, bestimmt sie, wie sich die Druckluft bewegt. Die Luft strömt vom Sammler durch das Membranventil nach unten in die Blasrohre, die über den Filterreihen positioniert sind. Die freigesetzte Luft strömt durch Venturirohre oder trifft auf Prallplatten. Dadurch wird eine gleichmäßige Stoßwellenverteilung über die gesamte Länge des Filterbeutels gewährleistet. Wenn die Steuerung den Zeitpunkt oder die Reihenfolge falsch berechnet, gelingt es der Stoßwelle nicht, den angesammelten Staubkuchen zu lösen. Dies führt zu einer sofortigen Einschränkung des Luftstroms im Staubabscheider.
Erfolgskriterien für einen Controller
Wir messen eine erfolgreiche Implementierung anhand von zwei Hauptkennzahlen. Erstens muss ein stabiler Differenzdruck über das Filtermedium aufrechterhalten werden. Zweitens muss die Häufigkeit des Druckluftverbrauchs minimiert werden. Der Differenzdruck gibt den Luftwiderstand an, der durch den Staubkuchen auf den Filtern verursacht wird. Ein optimierter Regler hält diesen Druck innerhalb einer engen, vorhersehbaren Bandbreite.
Diese Stabilität wird durch die absolut minimale Anzahl an Pulszyklen erreicht. Jeder unnötige Impuls verschwendet teure Druckluft. Außerdem kommt es zu mechanischem Verschleiß der Filtermedien. Der Erfolg ist dann gegeben, wenn die Filteranlage leicht atmet und gleichzeitig der Energieverbrauch strikt minimiert wird.
Funktionsweise eines Staubabscheider-Impulsreglers: Betriebsmechanik
Der Pulse-Jet-Reinigungszyklus
Der Kernvorgang besteht in der Durchführung des Pulse-Jet-Reinigungszyklus. Diese Sequenz entfernt Partikel, ohne den Hauptluftstrom des Prozesses zu unterbrechen.
Signalübertragung
Die Sequenz wird gestartet, wenn der Mikroprozessor ein Spannungssignal an die Klemmenleiste sendet. Dieses Signal beträgt typischerweise 120 VAC oder 24 VDC, abhängig von den elektrischen Standards Ihrer Einrichtung. Es gelangt durch eine abgeschirmte Leitung zum vorgesehenen Magnetventil. Der Controller stellt sicher, dass dieser elektrische Impuls scharf und gleichmäßig ist. Schwache Signale führen dazu, dass der Magnet stottert oder sich nicht vollständig öffnet. Sie müssen eine zuverlässige Signalübertragung gewährleisten. Spannungsabfälle über lange Kabelstrecken wirken sich stark auf die Reinigungseffizienz aus.
Ventilbetätigung
Beim Empfang des Spannungssignals erzeugt die erregte Magnetspule ein Magnetfeld. Dadurch wird ein interner Kolben angehoben. Durch die Aktion wird eine kleine Menge Steuerluft von der Rückseite des Membranventils abgelassen. Der plötzliche Druckunterschied führt dazu, dass die flexible Membran aufschnappt. Dadurch wird eine Hochdruckstoßwelle aus Druckluft aus dem Sammelrohr direkt in das Blasrohr freigesetzt. Der Controller löst diese Betätigung sofort aus. Dadurch wird sichergestellt, dass die resultierende Stoßwelle genügend kinetische Energie behält, um sich über die gesamte Länge des Filtermediums auszubreiten.
Impulsdauer (Einschaltzeit) vs. Intervall (Ausschaltzeit)
Der Controller verwaltet zwei Zeitparameter: die Einschaltzeit und die Ausschaltzeit. Die Impulsdauer oder Einschaltzeit bestimmt die Länge des an den Magneten gesendeten elektrischen Signals. Normalerweise kalibrieren Sie dies zwischen 50 und 150 Millisekunden. Ein Impuls von weniger als 50 Millisekunden schafft es nicht, das Membranventil vollständig zu öffnen. Bei einem Impuls von mehr als 150 Millisekunden wird Druckluft verschwendet, ohne dass zusätzliche Reinigungskraft entsteht.
Das Intervall oder die Ausschaltzeit stellt die Verweildauer zwischen aufeinanderfolgenden Impulsen dar. In dieser Pause kann sich der Druckluftverteiler wieder auf seinen vollen Betriebsdruck aufladen. Wenn die Steuerung das nächste Ventil zündet, bevor sich der Verteiler erholt, ist der nachfolgende Impuls schwach und wirkungslos.
Schusssequenzen
Mithilfe fortschrittlicher Steuerungen können Sie bestimmte Zündsequenzen auswählen, um die Reinigung zu optimieren und die pneumatische Infrastruktur zu schützen. Lineare Zündsequenzen lösen die Ventile in numerischer Reihenfolge aus. Es zündet beispielsweise 1, 2, 3, 4. Obwohl die lineare Zündung einfach zu programmieren ist, wird der Druckluftverteiler an einem Ende des Verteilers entleert.
Versetzte oder verschachtelte Schussmuster verteilen den Luftzug über die gesamte Länge des Schneidwerks. Ein übliches gestaffeltes Muster ist 1, 5, 2, 6, 3. Dies verhindert lokale Druckabfälle. Es stellt sicher, dass jedes Ventil bei Betätigung das maximal verfügbare Luftvolumen erhält.
Online- vs. Offline-Reinigungsmethoden
Die Betriebsumgebung und die Art des Staubs bestimmen Ihre Reinigungsmethode. Sie müssen entscheiden, ob die Steuerung Reinigungszyklen durchführen soll, während das System aktiv Luft filtert oder während einer isolierten Ausfallzeit.
Online-Reinigung
In einer Online-Reinigungskonfiguration gibt die Steuerung Impulssequenzen aus, während der Hauptabluftventilator voll betriebsbereit bleibt. Rauchgas strömt aktiv durch die Filter. Die Hochdruckstoßwelle überwindet vorübergehend den Prozessluftstrom. Es dehnt den Filterbeutel aus und bricht den Staubkuchen auf. Die gelösten Partikel fallen in den darunter liegenden Trichter. Die Online-Reinigung ist für die meisten industriellen Anwendungen Standard. Es ermöglicht eine kontinuierliche Produktion, ohne dass Systemabschaltungen oder komplexe Dämpfersequenzen erforderlich sind.
Offline-Reinigung
Bestimmte Anwendungen erfordern eine Offline-Reinigung. Hier ist die Steuerung mit pneumatischen oder elektrischen Dämpfersteuerungen integriert, um bestimmte Beutelkammerkammern vor dem Pulsieren zu isolieren. Durch Schließen der Einlass- oder Auslassklappen stoppt die Steuerung den Prozessluftstrom durch diesen bestimmten Abschnitt. Dadurch wird verhindert, dass leichter oder stark abrasiver Staub nach der Pulsierung sofort wieder auf die angrenzenden Filter gelangt. In Branchen, in denen ultrafeine Pulver oder schwere metallurgische Stäube verarbeitet werden, ist die Offline-Reinigung obligatorisch. Sie verwenden es auch, wenn strenge Emissionsgrenzwerte eine vollständige Partikelabscheidung erfordern, bevor das Fach wieder online geht.
Manueller Reinigungsmodus
Wartungspersonal nutzt häufig den manuellen Reinigungsmodus, der in die Controller-Schnittstelle integriert ist. Durch die Aktivierung manueller Übersteuerungen und Testtasten können Sie die Steuerung dazu zwingen, bestimmte Ventile außerhalb der Reihenfolge zu aktivieren. Diese Funktion hilft bei der Wartungsdiagnose. Damit können Techniker den Magnetbetrieb und die Integrität des Membranventils überprüfen, ohne auf einen automatischen Zyklus warten zu müssen. Sie können den manuellen Modus auch verwenden, um starke Staublasten unmittelbar nach einem Systemabschalten zu entfernen. Dadurch wird sichergestellt, dass die Filter sauber sind, bevor der nächste Produktionslauf beginnt.
Die grundlegendste Variante dieser Technologie ist das Sequential-Timer-Board. Es führt eine kontinuierliche Reinigungsschleife durch, die ausschließlich auf programmierten Zeitintervallen basiert. Sobald die Platine mit Strom versorgt wird, zündet sie Ventil eins, wartet auf die programmierte Ausschaltzeit, zündet Ventil zwei und setzt dieses Muster auf unbestimmte Zeit fort. Es funktioniert völlig unabhängig von den tatsächlichen Bedingungen im Schlauchhaus. Dabei wird nicht berücksichtigt, ob die Filter stark mit Staub belastet oder völlig sauber sind.
Dieser kontinuierliche Reinigungsmechanismus eignet sich am besten für Staubabscheider mit einer Einheit, kleine eigenständige Behälter oder Umgebungen mit vorhersehbarer Staubbelastung, in denen der Prozess mit einer konstanten Geschwindigkeit abläuft. Einrichtungen, die budgetbeschränkte Nachrüstungen durchführen, greifen aufgrund der niedrigen Anschaffungskosten und der vereinfachten Verkabelungsanforderungen häufig auf sequentielle Platinen zurück.
Allerdings sind die Nachteile erheblich. Da die Platine unabhängig vom Bedarf kontinuierlich pulsiert, entsteht eine hohe Druckluftverschwendung. Die ständige Durchbiegung des Filtermediums beschleunigt den mechanischen Verschleiß. Dies führt zu einem vorzeitigen Beutelausfall und einer erhöhten Austauschhäufigkeit.
Differenzdruckregler (dP) (Reinigung bei Bedarf)
Um die Ineffizienzen der kontinuierlichen Reinigung zu beseitigen, hat die Branche auf Differenzdruckregler (dP) umgestellt. Diese Einheiten verwenden einen eingebauten oder externen Druckwandler, um den Druckabfall auf den sauberen und schmutzigen Seiten des Schlauchfilter-Plenums zu überwachen. Die Steuerung stützt sich auf vom Bediener definierte hohe und niedrige Sollwerte, um den Reinigungszyklus zu bestimmen.
Wenn sich der Staubkuchen aufbaut und der Widerstand den hohen dP-Sollwert erreicht, leitet der Controller die Impulssequenz ein. Die Ventile werden so lange gezündet, bis sich der Staubkuchen gelöst hat und der Druck auf den niedrigen Sollwert abfällt. An diesem Punkt stoppt die Steuerung den Reinigungszyklus und wechselt in den Standby-Modus. Dieser bedarfsgesteuerte Mechanismus ist die optimale Wahl für große industrielle Filteranlagen, Prozesse mit variabler Staubbelastung und Anlagen, bei denen die Energieeffizienz im Vordergrund steht.
Während dP-Regler höhere Anfangsinvestitionen und eine etwas komplexere Kalibrierung mit der Installation von Druckschläuchen erfordern, begünstigen die Kompromisse langfristige Betriebseinsparungen. Da diese Steuerungen nur bei Bedarf pulsieren, reduzieren sie den Druckluftverbrauch drastisch und verlängern die Lebensdauer der Filtermedien erheblich.
Besonderheit
Sequentielle Timer-Karten
Differenzdruckregler (dP).
Reinigungsauslöser
Feste Zeitintervalle
Hoch-/Niederdruck-Sollwerte
Luftverbrauch
Hoch (impulsiert kontinuierlich)
Niedrig (impulst nur bei Bedarf)
Filterverschleiß
Beschleunigt durch übermäßige Reinigung
Minimiert
Beste Anwendung
Kleine Behälter, ständige Staubbelastung
Große Filterkammern, variable Staubbelastung
Angabe des richtigen Controllers
Ventilkompatibilität und Ausgangsleistung
Die Spezifikation der richtigen Hardware beginnt mit einer genauen Bewertung der physischen Konfiguration des Schlauchfilters und der Gesamtzahl der erforderlichen Ausgänge.
Pin-Anzahl-Größenbestimmung
Sie müssen die erforderliche Anzahl an Ausgängen basierend auf der Konfiguration des Blasrohrs des Schlauchfilters berechnen. Ein Controller muss mindestens so viele Ausgangspins haben, wie Membranventile am Verteiler vorhanden sind. Standardplatinen bieten typischerweise 10, 20 oder 32 Ausgänge. Wir empfehlen die Angabe einer Platine mit einigen freien Ausgängen. Dies ermöglicht die Anpassung an zukünftige Änderungen oder dient als Backup-Kanal, falls ein bestimmter Klemmenblock ausfällt.
Vernetzt vs. Standalone
Die Größe des Staubsammelsystems bestimmt die Netzwerkanforderungen. Einplatinen-Controller funktionieren perfekt für eigenständige Einheiten mit einer begrenzten Anzahl von Ventilen. Große Schlauchbeutelanlagen mit mehreren Modulen erfordern vernetzte Master/Slave-Konfigurationen. Bei diesem Aufbau überwacht ein einziger Hauptregler den Differenzdruck und gibt die Reihenfolge vor. Mehrere lokal in der Nähe der Ventile montierte Slave-Platinen übernehmen die elektrische Zündung. Dies reduziert lange, teure Leitungswege und vereinfacht die Fehlerbehebung.
Erweiterungsmöglichkeiten
Einrichtungen, die ein zukünftiges Wachstum erwarten, sollten Controller mit modularen Erweiterungskarten in Betracht ziehen. Anstatt beim Hinzufügen eines neuen Baghouse-Fachs die gesamte Master-Einheit auszutauschen, schnappen Techniker ein Erweiterungsmodul auf die vorhandene DIN-Schiene und verbinden es über ein Flachbandkabel. Diese Modularität schützt die anfängliche Hardware-Investition und reduziert die mit System-Upgrades verbundenen Ausfallzeiten.
Umweltschutz- und Gehäusebewertungen
Die physische Umgebung rund um den Staubabscheider bestimmt das erforderliche Schutzgehäuse für die empfindlichen elektronischen Komponenten.
NEMA/IP-Standards
Die Auswahl der geeigneten NEMA- oder IP-Gehäuseklasse verhindert einen vorzeitigen Platinenausfall. Für Standardanwendungen im Innenbereich ist möglicherweise nur ein einfaches staubdichtes NEMA 12-Gehäuse erforderlich. Für Installationen im Freien, die Regen und Abwässern ausgesetzt sind, sind wasserdichte NEMA 4-Gehäuse erforderlich. Wenn die Umgebung korrosive Gase oder Chemikalien enthält, sind NEMA 4X-Glasfaser- oder Edelstahlgehäuse zwingend erforderlich. In Anlagen, in denen brennbare Stäube wie Getreide, Zucker oder Aluminiumpulver verarbeitet werden, müssen Sie explosionsgeschützte Gehäuse nach NEMA 7/9 angeben. Dadurch wird verhindert, dass interne elektrische Lichtbögen die umgebende Atmosphäre entzünden.
Temperaturtoleranz
Extreme Umgebungstemperaturen erfordern spezielle Hardware-Modifikationen. Steuerungen, die in frostigen Klimazonen im Freien montiert werden, müssen über eingebaute thermostatisch gesteuerte Heizgeräte verfügen. Dadurch wird verhindert, dass Kondenswasser auf der Platine gefriert. Umgebungen mit hoher Hitze erfordern eine ausreichende Belüftung und schutzbeschichtete Leiterplatten. Beim Conformal Coating wird ein dünner Polymerfilm über die elektronischen Komponenten aufgetragen. Es schützt sie vor Feuchtigkeit, Temperaturschock und korrosiven Partikeln in der Luft.
SCADA-Integration und Compliance-Tracking
Moderne Industrieanlagen erfordern eine Datenintegration zwischen Peripheriegeräten und zentralen Kontrollräumen, um die Leistung zu überwachen und die Einhaltung von Umweltvorschriften sicherzustellen.
Kommunikationsprotokolle
Die Bewertung von Kommunikationsprotokollen ist ein erforderlicher Schritt im Spezifikationsprozess. Für die einfache Integration ist möglicherweise nur ein standardmäßiger 4-20-mA-Analogausgang erforderlich, um den Differenzdruckmesswert in Echtzeit an eine zentrale SPS zu übertragen. Fortgeschrittenere Einrichtungen nutzen Modbus RTU, Modbus TCP oder Ethernet/IP-Konnektivität. Diese digitalen Protokolle ermöglichen es dem SCADA-System, die Leistung einzelner Ventile zu überwachen, hohe/niedrige Sollwerte aus der Ferne anzupassen und die genaue Anzahl der pro Schicht durchgeführten Reinigungszyklen zu verfolgen.
Emissionsberichterstattung
Umweltaufsichtsbehörden verlangen häufig detaillierte Betriebsprotokolle, um zu überprüfen, ob die Geräte zur Luftreinhaltung ordnungsgemäß funktionieren. Erweiterte Controller verfügen über einen internen Speicher, der dP-Trends, Pulsfrequenzen und Alarmverläufe protokolliert. Diese Daten erfüllen die Meldepflichten für Luftgenehmigungen gemäß Titel V. Durch den Export dieser historischen Daten können Anlagenmanager den Inspektoren nachweisen, dass die Filteranlage optimale Druckabfälle aufrechterhielt und etwaige Fehlerzustände sofort behoben wurden.
Häufige Implementierungsrisiken und wie man sie verhindert
Häufige Fehlermodi und Fehlerbehebung
Selbst die robustesten elektronischen Systeme stoßen auf betriebliche Hürden. Durch die Einrichtung eines klaren Fehlerbehebungsrahmens werden Ausfallzeiten minimiert und unnötiger Komponentenaustausch verhindert.
Elektrische Kurzschlüsse und Überspannungen
In industriellen Umgebungen treten Spannungsspitzen und elektrisches Rauschen auf. Diese Überspannungen können leicht dazu führen, dass Sicherungen durchbrennen oder die internen Mikroprozessoren des Controllers kaputt gehen. Eine häufige Fehlerquelle tritt auf, wenn Wasser in die Magnetleitungen eindringt. Dadurch entsteht ein spannungsloser Kurzschluss, der zurück zum Klemmenblock wandert. Um diese Risiken zu mindern, ist die Installation geeigneter Überspannungsschutzgeräte an der eingehenden Stromversorgung erforderlich. Sie müssen an allen Leitungsanschlüssen Tropfschlaufen verwenden und sicherstellen, dass alle Gehäusedichtungen nach Wartungsinspektionen intakt bleiben.
Diagnose eines fehlerhaften Impulsreglers
Wenn der Reinigungszyklus fehlschlägt, müssen Techniker eine schrittweise Diagnose durchführen, um das Problem einzugrenzen. Diagnose eines Fehlers Der Impulsregler beginnt mit der Überprüfung der Eingangsspannung an den Hauptstromklemmen. Wenn Strom vorhanden ist, die Platine jedoch nicht reagiert, überprüfen Sie die primären Glassicherungen. Als nächstes verwenden Sie ein digitales Multimeter, um die Ausgangssignale an den Klemmenblöcken während einer Zündsequenz zu überprüfen. Wenn das Multimeter den korrekten Spannungsabfall registriert, das Ventil jedoch nicht zündet, liegt das Problem stromabwärts in der Verkabelung oder im Magnetventil selbst. Techniker sollten auch die manuellen Überbrückungsfunktionen testen, um die automatische Logik zu umgehen, und die mit dem dP-Sensor verbundenen Druckschläuche auf Verstopfungen oder Kondensatbildung prüfen.
Hier ist eine Standarddiagnosesequenz für Außendiensttechniker:
Messen Sie die eingehende Netzspannung am Hauptklemmenblock.
Überprüfen Sie die Glas- oder Keramiksicherungen auf der Platine auf Durchgang.
Betätigen Sie die manuelle Testtaste, um eine Schusssequenz zu erzwingen.
Messen Sie die Ausgangsspannung an den jeweiligen Ventilnadeln während der Betätigung.
Trennen Sie den Druckschlauch und blasen Sie Druckluft durch die Leitungen, um Feuchtigkeit zu entfernen.
Das „Stuck Valve“-Syndrom
Eine häufige Fehldiagnose tritt auf, wenn Bediener einen ausgefallenen Reglerausgang mit einem mechanisch festsitzenden Membranventil verwechseln. Wenn aus einem Ventil ständig Luft austritt, ist die Steuerung selten schuld. Schmutz oder Feuchtigkeit in der Druckluftleitung haben wahrscheinlich die Gummimembran beschädigt. Dadurch wird eine Abdichtung gegen den Ventilsitz verhindert. Um zwischen beiden zu unterscheiden, sollten Techniker die elektrische Verkabelung zum verdächtigen Magnetventil trennen. Wenn aus dem Ventil weiterhin Luft austritt, ist das Problem rein mechanischer Natur. Der Membransatz muss ausgetauscht werden.
Optimierungs- und Kalibrierungsrealitäten
Die Installation neuer Hardware ist nur der erste Schritt. Durch die richtige Kalibrierung werden die gewünschten Betriebseffizienzen erreicht.
Header-Hunger
Einer der häufigsten Kalibrierungsfehler ist die Einstellung des Off-Time-Intervalls zu kurz. Bediener gehen oft davon aus, dass ein schnelleres Pulsieren eine bessere Reinigung bedeutet. Wenn das Intervall zu kurz ist, kann der Druckluftbehälter zwischen den Zyklen nicht vollständig aufgeladen werden. Dies führt zu einem Header-Mangel. Dies führt zu schwachen, ineffektiven Impulsen, die die Säcke nicht reinigen und gleichzeitig die Druckluftkapazität der Anlage erschöpfen. Sie müssen die Ausschaltzeit basierend auf dem spezifischen Volumen des Sammlers und der Rückgewinnungsrate des Luftkompressors der Anlage kalibrieren.
Basislinien-dP-Kalibrierung
Bei der Installation eines neuen dP-Reglers oder dem Austausch aller Filterbeutel müssen Bediener einen angemessenen Grunddruckabfall ermitteln, bevor sie die oberen und unteren Reinigungsschwellenwerte festlegen. Neue Filter erfordern eine Konditionierungszeit, um einen Primärstaubkuchen aufzubauen. Dadurch erhöht sich natürlich der Grundwiderstand. Wenn Sie den hohen Sollwert in dieser Anfangsphase zu niedrig kalibrieren, tritt der Regler in eine kontinuierliche Reinigungsschleife ein. Dadurch wird der notwendige Primärstaubkuchen entfernt und ein vorzeitiger Medienverschleiß verursacht. Beobachten Sie die Basislinie über mehrere Tage normaler Produktion, bevor Sie die endgültigen Sollwerte festlegen.
Kosten vs. Wert: Rechtfertigung des Upgrades
Druckluftökonomie
Die Berechnung der Kapitalrendite für die Aufrüstung von einem kontinuierlichen Zeitgeber auf einen bedarfsgesteuerten dP-Regler hängt stark von der Wirtschaftlichkeit der Druckluft ab. Druckluft ist einer der teuersten Betriebsstoffe in jeder Produktionsanlage. Ein sequenzieller Timer, der alle 10 Sekunden pulsiert, verbraucht über einen Zeitraum von 24 Stunden eine enorme Luftmenge, unabhängig davon, ob die Filter tatsächlich gereinigt werden müssen. Durch die Umstellung auf bedarfsgesteuerte Reinigung kommt es in Einrichtungen häufig zu einer Reduzierung der Pulsfrequenz um 30 bis 40 %. Dies führt direkt zu einer geringeren elektrischen Belastung der Luftkompressoren der Anlage. Dies führt zu erheblichen monatlichen Einsparungen bei den Betriebskosten, die den ursprünglichen Kaufpreis des neuen Controllers schnell ausgleichen.
Häufigkeit des Filterwechsels
Eine optimierte Pulsierung wirkt sich direkt auf die physische Lebensdauer des Filtermediums aus. Hochleistungsfilterbeutel aus PTFE-Membranen, Aramidfasern oder Spezialglasfasern sind eine bedeutende Kapitalinvestition. Jedes Mal, wenn eine gepulste Stoßwelle auf die Tasche trifft, biegt sich der Stoff und trifft auf den inneren Metallkäfig. Eine ständige Überreinigung beschleunigt diese mechanische Belastung. Dies führt zu vorzeitigem Fadenversagen und Sackverstopfung. Durch den Einsatz eines dP-Reglers, der nur bei Bedarf Impulse gibt, können Anlagen diesen mechanischen Verschleiß drastisch reduzieren. Dadurch verlängert sich die Lebensdauer teurer Filtersätze um Monate oder sogar Jahre.
Reduzierung des Wartungsaufwands
Der verborgene Wert fortschrittlicher Steuerungen liegt in der Reduzierung des Wartungsaufwands. Bei älteren sequentiellen Platinen ist eine manuelle Inspektion des Beutelgehäuses erforderlich, um den Betrieb zu überprüfen. Moderne Steuerungen, die mit diagnostischen LED-Anzeigen, Fernalarmfunktionen und SCADA-Integration ausgestattet sind, ermöglichen Wartungsteams die Überwachung des Systems vom Kontrollraum aus. Anstatt jeden Tag auf die Oberseite der Filteranlage zu klettern, um nach Zündventilen zu lauschen, erhalten Techniker automatische Warnmeldungen, wenn ein Magnet ausfällt oder der Differenzdruck den Schwellenwert überschreitet. Durch diese Verlagerung von der reaktiven Fehlerbehebung zur proaktiven Überwachung werden wertvolle Wartungsstunden für andere Anlagenabläufe frei.
Abschluss
Überprüfen Sie Ihre aktuellen Differenzdrucktrends in der Schlauchfilteranlage, um eine genaue Betriebsbasislinie zu erstellen.
Berechnen Sie Ihren aktuellen Druckluftverbrauch, um potenzielle Energieeinsparungen durch ein bedarfsgesteuertes System zu ermitteln.
Ordnen Sie Ihre vorhandene Magnetspannung und die gesamte Ventilanzahl zu, um die genaue Anzahl der erforderlichen Ausgangspins zu ermitteln.
Wenden Sie sich an einen Spezialisten für pneumatische Steuerungen, um die geeignete Ersatzplatine und Gehäuseleistung für Ihre Umgebung festzulegen.
FAQ
F: Was ist die Standardimpulsdauer für einen Staubabscheider-Impulsregler?
A: Die Standardimpulsdauer oder Einschaltdauer liegt zwischen 50 und 150 Millisekunden. Dieses kurze Fenster öffnet das Membranventil vollständig und setzt eine Hochdruckstoßwelle frei. Durch die Programmierung einer Dauer von mehr als 150 Millisekunden wird Druckluft verschwendet. Das Ventil bleibt geöffnet, nachdem sich die erste Stoßwelle durch das Blasrohr ausgebreitet hat, sodass keine zusätzliche Reinigungskraft entsteht.
F: Woher weiß ich, ob mein Pulsregler defekt ist?
A: Zu den Symptomen eines ausgefallenen Controllers gehören ein anhaltend hoher Differenzdruck, obwohl das System mit Strom versorgt wird, keine hörbaren pulsierenden Geräusche aus dem Filtergehäuse oder wiederholt durchgebrannte Sicherungen auf der Platine. Wenn die manuellen Testtasten die Ventile nicht betätigen oder die LED-Ausgangsanzeigen während einer Sequenz nicht aufleuchten, muss die Platine wahrscheinlich ausgetauscht werden.
F: Kann ich eine kontinuierliche Timer-Karte auf einen dP-Impulsregler aufrüsten?
A: Ja, ein Upgrade ist ein Standard-Retrofit-Prozess. Sie kaufen eine dP-Steuereinheit und installieren die Druckschläuche physisch. Verbinden Sie ein Rohr mit dem Schmutzluft-Plenum unter dem Rohrboden und das andere mit dem Reinluft-Plenum über dem Rohrboden. Der neue Controller nutzt diese Eingänge, um den Widerstand zu überwachen und bei Bedarf eine Reinigung auszulösen.
F: Welche Spannung verwenden Staubabscheider-Impulsregler?
A: Controller arbeiten mit Standard-Eingangs- und Ausgangsspannungen von 120 VAC, 24 VDC oder 240 VAC. Sie müssen die Ausgangsspannung des Controllers an die vorhandene Magnetspulenleistung anpassen. Das Senden von 120 VAC an ein 24 VDC-Magnetventil zerstört die Spule. Das Senden von 24 VDC an ein 120 VAC-Magnetventil schafft nicht das zum Öffnen des Ventils erforderliche Magnetfeld.
F: Warum pulsiert mein Staubabscheider ständig?
A: Kontinuierliches Pulsieren hat normalerweise drei Ursachen. Das System verwendet einen einfachen sequentiellen Timer, der auf eine kontinuierliche Schleife eingestellt ist. Bei einem dP-Regler ist die Druckleitung blockiert oder unterbrochen, was zu falsch hohen Messwerten führt. Oder der hohe dP-Sollwert wird erreicht, aber die Schlauchfilteranlage kann sich nicht erholen, da die Filterbeutel dauerhaft mit Staub verstopft sind.
F: Was ist der Unterschied zwischen einem Impulsregler und einem Membranventil?
A: Der Impulsregler ist das elektronische Gehirn des Systems. Es verarbeitet die Logik, überwacht den Druck und sendet das elektrische Spannungssignal. Das Membranventil ist die robuste mechanische Komponente, die am Luftverteiler montiert ist. Bei Empfang des pneumatischen Pilotsignals öffnet es sich physisch und gibt die Druckluftmenge in die Filterbeutel frei.