Les dépoussiéreurs industriels et les systèmes de dépoussiérage s'appuient sur un séquençage pneumatique précis pour maintenir le flux d'air. Le composant qui dicte cette efficacité est le contrôleur d’impulsions. Les contrôleurs obsolètes ou défaillants entraînent des impulsions continues et inutiles. Cela entraîne un gaspillage massif d'air comprimé, une dégradation prématurée des médias filtrants (en particulier un aveuglement ou un déchirement) et des violations potentielles de la conformité EPA ou OSHA en raison d'une mauvaise capture des particules. Mettre à niveau ou spécifier correctement un Le contrôleur d’impulsions du dépoussiéreur nécessite de comprendre ses mécanismes de fonctionnement. Vous devez évaluer le nettoyage continu par rapport au nettoyage à la demande et aligner le matériel sur les systèmes SCADA de l'usine et les objectifs environnementaux. Lorsque vous y parvenez, vous arrêtez de gaspiller de l’air utilitaire coûteux et prolongez la durée de vie de vos sacs filtrants. Nous voyons des installations brûler des milliers de dollars en air comprimé simplement parce qu'un minuteur est mal réglé. Pour résoudre ce problème, il faut savoir exactement comment le contrôleur interagit avec votre collecteur pneumatique et vos électrovannes.
Fonction principale : un contrôleur d'impulsions de dépoussiéreur agit comme le cerveau d'un dépoussiéreur à jet pulsé, envoyant des signaux électriques aux électrovannes pour libérer des bouffées d'air comprimé qui éliminent les gâteaux de poussière du support filtrant.
Continu ou à la demande : la mise à niveau d'une carte de minuterie séquentielle standard vers un contrôleur de pression différentielle (dP) peut réduire la consommation d'air comprimé jusqu'à 40 % tout en prolongeant la durée de vie du filtre.
Critères d'évaluation : La sélection de la bonne unité nécessite de faire correspondre le nombre de broches de sortie aux quantités de vannes, de garantir des caractéristiques de boîtier NEMA/IP appropriées pour l'environnement d'exploitation et de vérifier les capacités d'intégration de l'automate.
Réalité de la mise en œuvre : les points de défaillance les plus courants ne sont pas les contrôleurs eux-mêmes, mais l'humidité dans les conduites d'air provoquant une défaillance du solénoïde ou des durées d'impulsion inadaptées conduisant à un nettoyage incomplet.
Table des matières
Basculer
Le rôle du contrôleur d'impulsions du dépoussiéreur dans les systèmes de dépoussiérage
Définir le composant
Un contrôleur d'impulsions est une minuterie à semi-conducteurs ou un dispositif basé sur un microprocesseur conçu pour les environnements de filtration industrielle. Il gère le cycle de nettoyage d'un dépoussiéreur à jet pulsé. Au lieu de compter sur des opérateurs manuels pour purger les filtres, cet appareil automatise le processus. Il traite les entrées et les sorties pour dicter le timing, la séquence et la durée exactes des jets d'air comprimé. Les unités plus anciennes utilisaient des commutateurs rotatifs mécaniques. Les cartes modernes utilisent une logique numérique pour lire les entrées de pression différentielle, enregistrer les états d'alarme et communiquer avec les réseaux centraux de l'usine. L'appareil maintient le média filtrant perméable. Cela permet un flux d'air continu sans surcharger le tissu ou les substrats de la cartouche. Vous le montez près du dépoussiéreur, le câblez aux solénoïdes et le laissez gérer les cycles de nettoyage pneumatique.
L'architecture du système
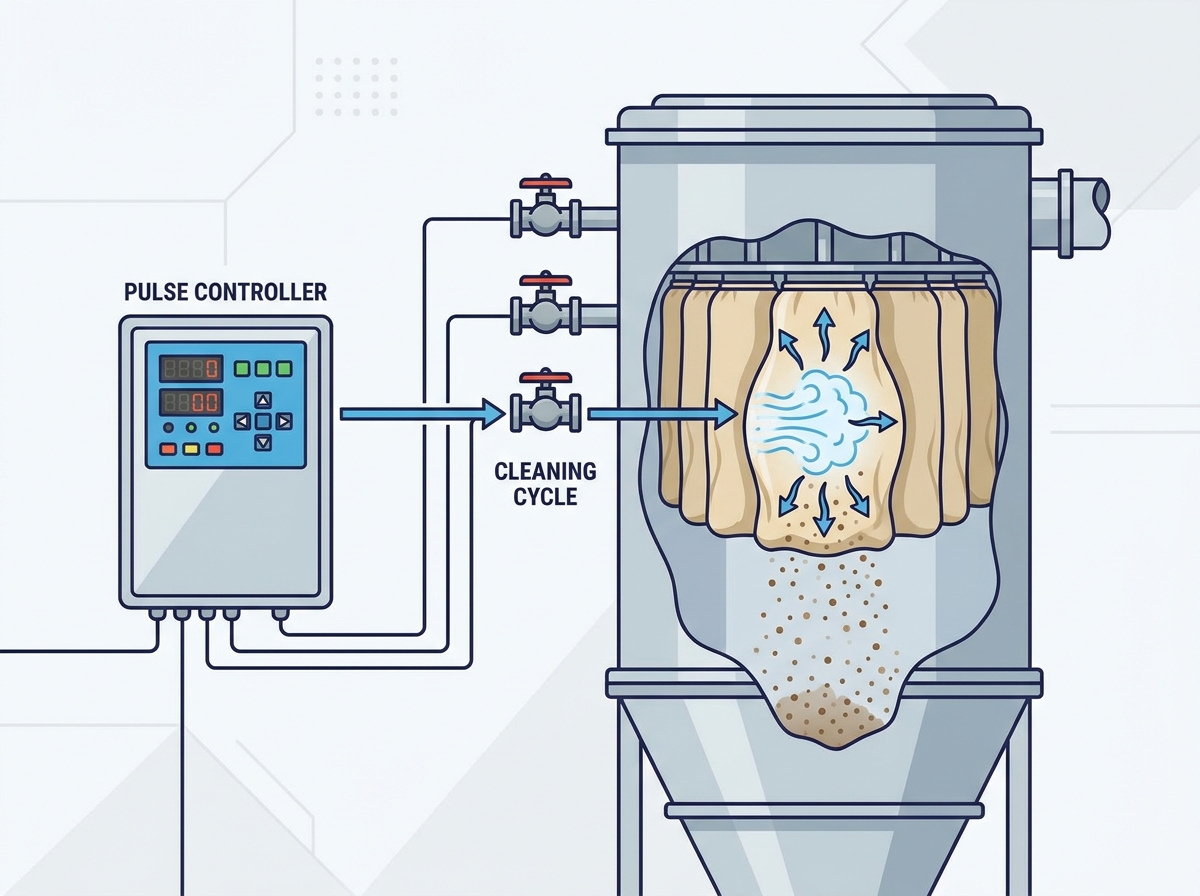
Vous devez cartographier la position du contrôleur dans l'architecture pneumatique plus large. Le contrôleur se situe au sommet de la chaîne de commande. Vous le connectez électriquement à une série d’électrovannes. Ces solénoïdes se connectent pneumatiquement à des vannes à membrane plus grandes montées directement sur le collecteur d'air comprimé, que nous appelons le collecteur.
Lorsque le contrôleur lance une séquence, il dicte la manière dont l'air comprimé se déplace. L'air se déplace du collecteur, à travers la vanne à membrane et descend dans les sarbacanes positionnées au-dessus des rangées de filtres. L'air libéré circule à travers des tubes venturi ou heurte des déflecteurs. Cela garantit une répartition uniforme des ondes de choc sur toute la longueur du sac filtrant. Si le contrôleur calcule mal le timing ou la séquence, l’onde de choc ne parvient pas à déloger le gâteau de poussière accumulé. Cela entraîne une restriction immédiate du débit d’air à travers le dépoussiéreur.
Critères de réussite pour un contrôleur
Nous mesurons une mise en œuvre réussie par deux indicateurs principaux. Premièrement, il doit maintenir une pression différentielle stable à travers le média filtrant. Deuxièmement, il doit minimiser la fréquence d’utilisation de l’air comprimé. La pression différentielle indique la résistance au flux d'air provoquée par le gâteau de poussière sur les filtres. Un contrôleur optimisé maintient cette pression dans une bande passante étroite et prévisible.
Il atteint cette stabilité en utilisant le nombre minimum absolu de cycles d'impulsion. Chaque impulsion inutile gaspille de l'air comprimé coûteux. Cela provoque également une usure mécanique du média filtrant. Vous réussissez lorsque le dépoussiéreur à manches respire facilement tandis que la consommation des services publics reste strictement minimisée.
Fonctionnement d'un contrôleur d'impulsions de dépoussiéreur : mécanique opérationnelle
Le cycle de nettoyage Pulse-Jet
L'opération principale tourne autour de l'exécution du cycle de nettoyage par jet pulsé. Cette séquence déloge les particules sans interrompre le flux d’air principal du procédé.
Transmission des signaux
La séquence démarre lorsque le microprocesseur envoie un signal de tension à travers le bornier. Ce signal est généralement de 120 VCA ou 24 VCC, selon les normes électriques de votre installation. Il traverse un conduit blindé jusqu'à l'électrovanne désignée. Le contrôleur garantit que cette impulsion électrique est nette et cohérente. Des signaux faibles font bégayer le solénoïde ou ne pas s'ouvrir complètement. Vous devez assurer une transmission fiable du signal. Les chutes de tension sur de longues longueurs de fil ont un impact important sur l’efficacité du nettoyage.
Actionnement de la vanne
Dès réception du signal de tension, la bobine solénoïde sous tension crée un champ magnétique. Cela soulève un piston interne. L'action purge un petit volume d'air pilote de l'arrière de la vanne à membrane. La différence de pression soudaine provoque l'ouverture brusque du diaphragme flexible. Cela libère une onde de choc d'air comprimé à haute pression du collecteur directement dans la sarbacane. Le contrôleur déclenche cet actionnement instantanément. Cela garantit que l’onde de choc résultante conserve suffisamment d’énergie cinétique pour parcourir toute la longueur du média filtrant.
Durée d'impulsion (temps d'activation) par rapport à l'intervalle (temps d'arrêt)
Le contrôleur gère deux paramètres de synchronisation : le temps d'activation et le temps d'arrêt. La durée de l'impulsion, ou temps de fonctionnement, dicte la durée du signal électrique envoyé au solénoïde. Vous calibrez généralement cela entre 50 et 150 millisecondes. Une impulsion inférieure à 50 millisecondes ne parvient pas à ouvrir complètement la vanne à membrane. Une impulsion de plus de 150 millisecondes gaspille de l'air comprimé sans ajouter de force de nettoyage supplémentaire.
L'intervalle, ou temps d'arrêt, représente la période de séjour entre des impulsions consécutives. Cette pause permet au collecteur d'air comprimé de se recharger à sa pleine pression de fonctionnement. Si le contrôleur déclenche la vanne suivante avant que le collecteur ne récupère, l'impulsion suivante sera faible et inefficace.
Séquences de tir
Les contrôleurs avancés vous permettent de sélectionner des séquences de tir spécifiques pour optimiser le nettoyage et protéger l'infrastructure pneumatique. Des séquences de tir linéaires déclenchent les vannes par ordre numérique. Par exemple, il déclenche 1, 2, 3, 4. Bien que simple à programmer, le tir linéaire épuise le collecteur d'air comprimé localisé à une extrémité du collecteur.
Des modèles de tir décalés ou entrelacés répartissent le tirage d'air sur toute la longueur du collecteur. Un schéma décalé courant est 1, 5, 2, 6, 3. Cela évite les chutes de pression localisées. Il garantit que chaque vanne reçoit le volume d'air disponible maximum lorsqu'elle est actionnée.
Méthodes de nettoyage en ligne et hors ligne
L'environnement opérationnel et la nature de la poussière dictent votre méthode de nettoyage. Vous devez décider si le contrôleur doit exécuter des cycles de nettoyage pendant que le système filtre activement l'air ou pendant un temps d'arrêt isolé.
Nettoyage en ligne
Dans une configuration de nettoyage en ligne, le contrôleur séquence des impulsions tandis que le ventilateur d'extraction principal reste pleinement opérationnel. Les gaz de combustion traversent activement les filtres. L’onde de choc à haute pression dépasse momentanément le flux d’air du procédé. Il dilate le sac filtrant et brise le gâteau de poussière. Les particules délogées tombent dans la trémie située en dessous. Le nettoyage en ligne est standard pour la plupart des applications industrielles. Il permet une production continue sans nécessiter d’arrêts du système ni de séquençage complexe des registres.
Nettoyage hors ligne
Certaines applications nécessitent un nettoyage hors ligne. Ici, le contrôleur s'intègre aux commandes de registre pneumatiques ou électriques pour isoler des compartiments spécifiques du dépoussiéreur avant l'impulsion. En fermant les registres d'entrée ou de sortie, le contrôleur arrête le flux d'air de traitement à travers cette section spécifique. Cela empêche les poussières légères ou très abrasives de se réentraîner immédiatement sur les filtres adjacents après avoir été pulsées. Le nettoyage hors ligne est obligatoire dans les industries traitant de poudres ultrafines ou de poussières métallurgiques lourdes. Vous l'utilisez également lorsque des limites d'émission strictes nécessitent une décantation absolue des particules avant que le compartiment ne revienne en ligne.
Mode de nettoyage manuel
Le personnel de maintenance utilise fréquemment le mode de nettoyage manuel intégré à l'interface du contrôleur. En activant les commandes manuelles et les boutons de test, vous pouvez forcer le contrôleur à déclencher des vannes spécifiques dans le désordre. Cette fonction facilite les diagnostics de maintenance. Il permet aux techniciens de vérifier le fonctionnement du solénoïde et l'intégrité de la vanne à membrane sans attendre un cycle automatisé. Vous utilisez également le mode manuel pour éliminer les fortes charges de poussière immédiatement après un arrêt du système. Cela garantit que les filtres sont propres avant le début du prochain cycle de production.
Catégories de solutions : types de contrôleurs d'impulsions
Tableaux de minuterie séquentielle (nettoyage continu)
L'itération la plus basique de cette technologie est la carte de minuterie séquentielle. Il exécute une boucle de nettoyage continue basée strictement sur des intervalles de temps programmés. Une fois alimentée, la carte déclenche la vanne 1, attend le temps d'arrêt programmé, déclenche la vanne 2 et continue ce schéma indéfiniment. Il fonctionne complètement en aveugle des conditions réelles à l’intérieur du dépoussiéreur. Il ignore si les filtres sont fortement chargés de poussière ou complètement propres.
Ce mécanisme de nettoyage continu fonctionne mieux pour les dépoussiéreurs à unité unique, les petits bacs autonomes ou les environnements de chargement de poussière prévisibles où le processus se déroule à un rythme constant. Les installations exécutant des rénovations avec des contraintes budgétaires utilisent souvent par défaut des cartes séquentielles en raison de leur faible coût d'approvisionnement initial et de leurs exigences de câblage simplifiées.
Toutefois, les inconvénients sont importants. Étant donné que la carte émet des impulsions continues, quels que soient les besoins, elle génère un gaspillage élevé d'air comprimé. La flexion constante du média filtrant accélère l'usure mécanique. Cela entraîne une défaillance prématurée du sac et une fréquence de remplacement accrue.
Contrôleurs de pression différentielle (dP) (nettoyage à la demande)
Pour remédier aux inefficacités du nettoyage continu, l’industrie s’est tournée vers les contrôleurs de pression différentielle (dP). Ces unités utilisent un transducteur de pression intégré ou externe pour surveiller la chute de pression sur les côtés propres et sales du plénum du dépoussiéreur. Le contrôleur s'appuie sur des points de consigne hauts et bas définis par l'opérateur pour dicter le cycle de nettoyage.
Lorsque le gâteau de poussière s'accumule et que la résistance atteint le point de consigne dP élevé, le contrôleur lance la séquence d'impulsions. Il continue d'allumer les vannes jusqu'à ce que le gâteau de poussière se dissipe et que la pression chute au point de consigne bas. À ce stade, le contrôleur arrête le cycle de nettoyage et passe en mode veille. Ce mécanisme à la demande constitue le choix optimal pour les dépoussiéreurs industriels à grande échelle, les processus à charge de poussière variable et les installations privilégiant l'efficacité énergétique.
Alors que les contrôleurs dP nécessitent une dépense d'investissement initiale plus élevée et un étalonnage légèrement plus complexe impliquant l'installation de tubes de pression, les compromis favorisent les économies opérationnelles à long terme. En émettant des impulsions uniquement lorsque cela est nécessaire, ces contrôleurs réduisent considérablement la consommation d'air comprimé et prolongent considérablement la durée de vie opérationnelle du média filtrant.
Fonctionnalité
Tableaux de minuterie séquentielle
Contrôleurs de pression différentielle (dP)
Gâchette de nettoyage
Intervalles de temps fixes
Points de consigne haute/basse pression
Consommation d'air
Élevé (impulsions continues)
Faible (impulsions uniquement en cas de besoin)
Usure du filtre
Accéléré en raison d'un nettoyage excessif
Minimisé
Meilleure application
Petits bacs, charges de poussière constantes
Grands dépoussiéreurs à manches, charges de poussière variables
Spécification du bon contrôleur
Compatibilité des vannes et capacité de sortie
La spécification du matériel approprié commence par une évaluation précise de la configuration physique du dépoussiéreur et du nombre total de sorties requises.
Dimensionnement du nombre de broches
Vous devez calculer le nombre requis de sorties en fonction de la configuration de la sarbacane à manches. Un contrôleur doit avoir au moins autant de broches de sortie qu’il y a de vannes à membrane sur le collecteur. Les cartes standard offrent généralement 10, 20 ou 32 sorties. Nous vous recommandons de spécifier une carte avec quelques sorties de rechange. Cela s'adapte aux modifications futures ou sert de canaux de secours en cas de panne d'un bornier spécifique.
En réseau ou autonome
L'échelle du système de dépoussiérage dicte les exigences de mise en réseau. Les contrôleurs à carte unique fonctionnent parfaitement pour les unités autonomes avec un nombre limité de vannes. Les grands dépoussiéreurs multimodules nécessitent des configurations en réseau maître/esclave. Dans cette configuration, un seul contrôleur maître surveille la pression différentielle et dicte la séquence. Plusieurs cartes esclaves montées localement à proximité des vannes exécutent l'allumage électrique. Cela réduit les trajets de conduits longs et coûteux et simplifie le dépannage.
Capacités d'extension
Les installations qui anticipent une croissance future devraient évaluer les contrôleurs dotés de cartes d'extension modulaires. Au lieu de remplacer l'ensemble de l'unité principale lors de l'ajout d'un nouveau compartiment de dépoussiérage, les techniciens enclenchent un module d'extension sur le rail DIN existant et le connectent via un câble plat. Cette modularité protège l'investissement matériel initial et réduit les temps d'arrêt associés aux mises à niveau du système.
Évaluations de la protection de l'environnement et du boîtier
L'environnement physique entourant le dépoussiéreur dicte le boîtier de protection nécessaire pour les composants électroniques sensibles.
Normes NEMA/IP
La sélection de l'indice de boîtier NEMA ou IP approprié évite une défaillance prématurée de la carte. Les applications intérieures standard peuvent nécessiter uniquement un boîtier étanche à la poussière NEMA 12 de base. Les installations extérieures exposées à la pluie et aux lavages exigent des boîtiers étanches NEMA 4. Si l'environnement contient des gaz ou des produits chimiques corrosifs, les boîtiers NEMA 4X en fibre de verre ou en acier inoxydable sont obligatoires. Dans les installations manipulant des poussières combustibles comme des céréales, du sucre ou de la poudre d'aluminium, vous devez spécifier des enceintes antidéflagrantes NEMA 7/9. Cela empêche un arc électrique interne d’enflammer l’atmosphère environnante.
Tolérance de température
Les températures ambiantes extrêmes nécessitent des modifications matérielles spécifiques. Les contrôleurs montés à l’extérieur dans des climats glacials doivent inclure des radiateurs intégrés à commande thermostatique. Cela empêche la condensation de geler sur le circuit imprimé. Les environnements à haute température exigent une ventilation adéquate et des circuits imprimés à revêtement conforme. Le revêtement conforme consiste à appliquer un mince film polymère sur les composants électroniques. Il les protège de l’humidité, des chocs thermiques et des particules corrosives en suspension dans l’air.
Intégration SCADA et suivi de la conformité
Les installations industrielles modernes nécessitent l'intégration des données entre les équipements périphériques et les salles de contrôle centrales pour surveiller les performances et garantir la conformité environnementale.
Protocoles de communication
L'évaluation des protocoles de communication est une étape obligatoire dans le processus de spécification. L'intégration de base peut nécessiter uniquement une sortie analogique standard 4-20 mA pour transmettre la lecture de pression différentielle en temps réel à un API central. Les installations plus avancées utilisent la connectivité Modbus RTU, Modbus TCP ou Ethernet/IP. Ces protocoles numériques permettent au système SCADA de surveiller les performances de chaque vanne, d'ajuster les points de consigne haut/bas à distance et de suivre le nombre exact de cycles de nettoyage exécutés par équipe.
Déclaration des émissions
Les organismes de réglementation environnementale exigent souvent des journaux opérationnels détaillés pour vérifier que les équipements de contrôle de la pollution atmosphérique fonctionnent correctement. Les contrôleurs avancés disposent d'une mémoire interne qui enregistre les tendances dP, les fréquences d'impulsion et les historiques d'alarmes. Ces données satisfont aux exigences de déclaration des permis aériens du Titre V. En exportant ces données historiques, les directeurs d'usine prouvent aux inspecteurs que le dépoussiéreur à manches a maintenu des chutes de pression optimales et que tout problème a été résolu immédiatement.
Risques courants de mise en œuvre et comment les prévenir
Modes de défaillance courants et dépannage
Même les systèmes électroniques les plus robustes se heurtent à des obstacles opérationnels. L'établissement d'un cadre de dépannage clair minimise les temps d'arrêt et évite le remplacement inutile des composants.
Courts-circuits et surtensions électriques
Les environnements industriels sont confrontés à des pics de tension et à du bruit électrique. Ces surtensions font facilement sauter les fusibles ou grillent les microprocesseurs internes du contrôleur. Un point de défaillance courant se produit lorsque l’eau pénètre dans les conduits du solénoïde. Cela crée un court-circuit qui retourne au bornier. L'atténuation de ces risques nécessite l'installation de dispositifs de protection contre les surtensions appropriés sur l'alimentation électrique entrante. Vous devez utiliser des boucles d'égouttement sur tous les raccordements de conduits et vous assurer que tous les joints du boîtier restent intacts après les inspections de maintenance.
Diagnostic d'un contrôleur d'impulsions défectueux
Lorsque le cycle de nettoyage échoue, les techniciens doivent exécuter un cadre de diagnostic étape par étape pour isoler le problème. Diagnostiquer un dysfonctionnement Le contrôleur d'impulsions commence par vérifier la tension d'entrée aux bornes d'alimentation principales. Si l'alimentation est présente mais que la carte ne répond pas, vérifiez les fusibles en verre primaire. Ensuite, utilisez un multimètre numérique pour vérifier les signaux de sortie au niveau des borniers pendant une séquence de tir. Si le multimètre enregistre la chute de tension correcte mais que la vanne ne se déclenche pas, le problème réside en aval dans le câblage ou dans le solénoïde lui-même. Les techniciens doivent également tester les fonctions de commande manuelle pour contourner la logique automatisée et inspecter le tube de pression connecté au capteur dP pour déceler tout blocage ou accumulation de condensation.
Voici une séquence de diagnostic standard pour les techniciens de terrain :
Mesurez la tension de ligne entrante au niveau du bornier principal.
Inspectez les fusibles en verre ou en céramique sur le circuit imprimé pour vérifier la continuité.
Engagez le bouton de test manuel pour forcer une séquence de tir.
Mesurez la tension de sortie au niveau des broches de vanne spécifiques pendant l'actionnement.
Débranchez le tube de pression et soufflez de l'air comprimé à travers les conduites pour éliminer l'humidité.
Le syndrome de la « valve coincée »
Une erreur de diagnostic fréquente se produit lorsque les opérateurs confondent une sortie de contrôleur défaillante avec une vanne à membrane mécaniquement bloquée. Si une vanne fuit continuellement de l’air, le contrôleur est rarement en cause. Les débris ou l'humidité présents dans la conduite d'air comprimé ont probablement endommagé le diaphragme en caoutchouc. Cela l'empêche de se sceller contre le siège de soupape. Pour faire la différence entre les deux, les techniciens doivent débrancher le câblage électrique du solénoïde suspect. Si la vanne continue de fuir de l'air, le problème est entièrement mécanique. Le kit de membrane doit être remplacé.
Réalités de l’optimisation et de l’étalonnage
L'installation d'un nouveau matériel n'est que la première étape. Un étalonnage approprié permet d'obtenir l'efficacité opérationnelle souhaitée.
Manque d'en-tête
L'une des erreurs d'étalonnage les plus courantes consiste à définir un intervalle de temps d'arrêt trop court. Les opérateurs supposent souvent qu’une pulsation plus rapide équivaut à un meilleur nettoyage. Si l'intervalle est trop court, le réservoir d'air comprimé ne peut pas se recharger complètement entre les cycles. Cela conduit à une famine d’en-tête. Il en résulte des impulsions faibles et inefficaces qui ne parviennent pas à nettoyer les sacs tout en vidant simultanément la capacité d'air comprimé de l'usine. Vous devez calibrer le temps d'arrêt en fonction du volume spécifique du collecteur et du taux de récupération du compresseur d'air de l'usine.
Étalonnage dP de base
Lors de l'installation d'un nouveau contrôleur dP ou du remplacement de tous les sacs filtrants, les opérateurs doivent établir une chute de pression de base appropriée avant de définir les seuils de nettoyage haut et bas. Les nouveaux filtres nécessitent une période de conditionnement pour former un gâteau de poussière primaire. Cela augmente naturellement la résistance de base. Si vous calibrez le point de consigne haut trop bas pendant cette phase initiale, le contrôleur entre dans une boucle de nettoyage continue. Cela élimine le gâteau de poussière primaire nécessaire et provoque une usure prématurée du support. Observez la ligne de base sur plusieurs jours de production normale avant de verrouiller les points de consigne finaux.
Coût par rapport à la valeur : justifier la mise à niveau
Économie de l’air comprimé
Le calcul du retour sur investissement pour la mise à niveau d'une minuterie continue vers un contrôleur dP à la demande repose en grande partie sur l'économie de l'air comprimé. L'air comprimé est l'un des services publics les plus coûteux dans toute usine de fabrication. Une minuterie séquentielle émettant des impulsions toutes les 10 secondes consomme un énorme volume d'air sur une période de 24 heures, que les filtres aient réellement besoin d'être nettoyés ou non. En passant au nettoyage à la demande, les installations constatent souvent une réduction de 30 à 40 % de la fréquence des impulsions. Cela se traduit directement par une charge électrique réduite sur les compresseurs d'air de l'usine. Il génère des économies mensuelles substantielles qui compensent rapidement le prix d'achat initial du nouveau contrôleur.
Fréquence de remplacement du filtre
Les impulsions optimisées ont un impact direct sur la durée de vie physique du média filtrant. Les sacs filtrants haute performance fabriqués à partir de membranes PTFE, de fibres d'aramide ou de fibre de verre spécialisée représentent des investissements en capital importants. Chaque fois qu'une onde de choc frappe le sac, le tissu fléchit et frappe la cage métallique interne. Un nettoyage excessif et continu accélère cette contrainte mécanique. Cela entraîne une défaillance prématurée du fil et un aveuglement du sac. En utilisant un contrôleur dP pour émettre des impulsions uniquement lorsque cela est nécessaire, les installations réduisent considérablement cette usure mécanique. Cela prolonge la durée de vie des ensembles de filtres coûteux de plusieurs mois, voire années.
Réduction du travail d'entretien
La valeur cachée des contrôleurs avancés réside dans la réduction du travail de maintenance. Les cartes séquentielles plus anciennes nécessitent des inspections manuelles des dépoussiéreurs pour vérifier leur fonctionnement. Les contrôleurs modernes équipés d'indicateurs LED de diagnostic, de capacités d'alarme à distance et d'intégration SCADA permettent aux équipes de maintenance de surveiller le système depuis la salle de contrôle. Au lieu de grimper quotidiennement au sommet du dépoussiéreur pour écouter les vannes d'allumage, les techniciens reçoivent des alertes automatisées en cas de panne d'un solénoïde ou si la pression différentielle dépasse le seuil. Ce passage du dépannage réactif à la surveillance proactive libère de précieuses heures de maintenance pour d’autres opérations de l’usine.
Conclusion
Vérifiez les tendances actuelles de la pression différentielle de votre dépoussiéreur à manches pour établir une base de référence opérationnelle précise.
Calculez votre consommation d'air comprimé actuelle pour identifier les économies potentielles grâce à un système à la demande.
Cartographiez la tension de votre solénoïde existante et la quantité totale de vannes pour déterminer le nombre exact de broches de sortie requis.
Consultez un spécialiste des commandes pneumatiques pour spécifier la carte de remplacement et le type de boîtier appropriés à votre environnement.
FAQ
Q : Quelle est la durée d’impulsion standard pour un contrôleur d’impulsions de dépoussiéreur ?
R : La durée d'impulsion standard, ou temps de fonctionnement, est comprise entre 50 et 150 millisecondes. Cette brève fenêtre ouvre complètement la vanne à membrane et libère une onde de choc à haute pression. Programmer une durée supérieure à 150 millisecondes gaspille de l'air comprimé. La vanne reste ouverte après que l'onde de choc initiale ait parcouru le chalumeau, ne fournissant aucune force de nettoyage supplémentaire.
Q : Comment puis-je savoir si mon contrôleur d'impulsions est défectueux ?
R : Les symptômes d'un contrôleur défaillant comprennent une pression différentielle élevée et continue même si le système est sous tension, aucun son d'impulsion audible provenant du dépoussiéreur à manches ou des fusibles grillés à plusieurs reprises sur le circuit imprimé. Si les boutons de test manuel ne parviennent pas à actionner les vannes, ou si les indicateurs de sortie LED ne s'allument pas pendant une séquence, la carte doit probablement être remplacée.
Q : Puis-je mettre à niveau une carte de minuterie continue vers un contrôleur d'impulsions dP ?
R : Oui, la mise à niveau est un processus de mise à niveau standard. Vous achetez une unité de contrôleur dP et installez physiquement un tube de pression. Connectez un tube au plénum d’air sale situé sous la plaque tubulaire et l’autre au plénum d’air propre au-dessus de la plaque tubulaire. Le nouveau contrôleur utilise ces entrées pour surveiller la résistance et déclencher le nettoyage à la demande.
Q : Quelle tension les contrôleurs d’impulsions des dépoussiéreurs utilisent-ils ?
R : Les contrôleurs fonctionnent sur des tensions d'entrée et de sortie standard de 120 V CA, 24 V CC ou 240 V CA. Vous devez faire correspondre la tension de sortie du contrôleur à la valeur nominale de la bobine solénoïde existante. L'envoi de 120 VCA à un solénoïde de 24 VCC détruit la bobine. L'envoi de 24 V CC à un solénoïde de 120 V CA ne parvient pas à créer le champ magnétique nécessaire pour ouvrir la vanne.
R : Les pulsations continues proviennent généralement de trois causes. Le système utilise une minuterie séquentielle de base réglée sur une boucle continue. Un contrôleur dP a une conduite de pression bloquée ou déconnectée, provoquant de fausses lectures élevées. Ou bien, le point de consigne dP élevé est atteint mais le dépoussiéreur à manches ne peut pas récupérer car les sacs filtrants sont obscurcis en permanence par la poussière.
Q : Quelle est la différence entre un contrôleur d'impulsions et une vanne à membrane ?
R : Le contrôleur d’impulsions est le cerveau électronique du système. Il traite la logique, surveille la pression et envoie le signal de tension électrique. La vanne à membrane est le composant mécanique robuste monté sur le collecteur d'air. Il s'ouvre physiquement dès réception du signal pilote pneumatique, libérant le volume d'air comprimé dans les sacs filtrants.